
Корпус камеры сгорания
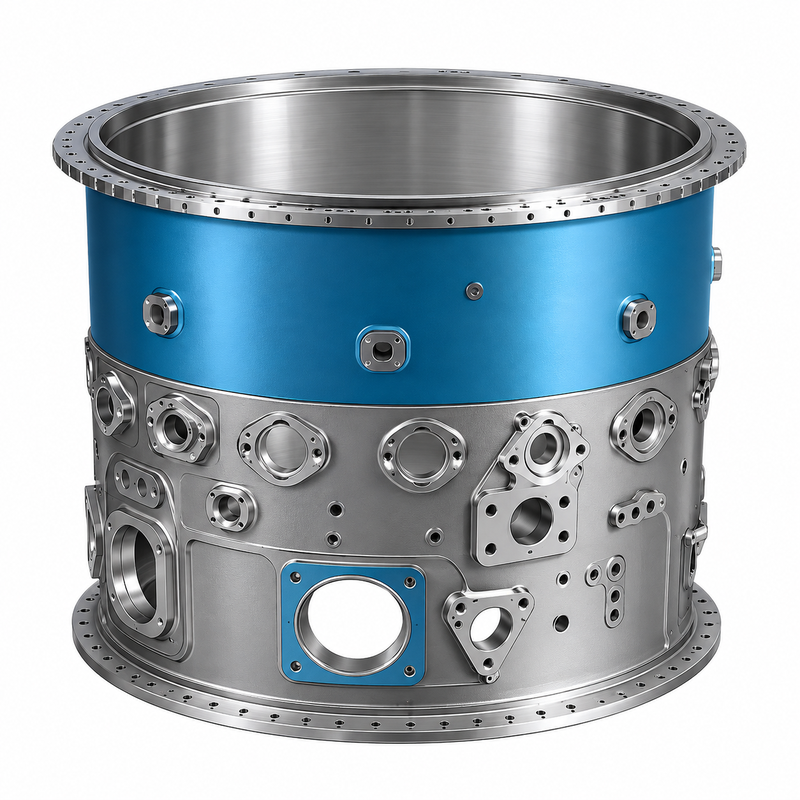
Корпус камеры сгорания — крупная кольцевая деталь двигателя. Показываем, как её делают: точение и растачивание на вертикальном токарном станке, затем фрезерование профиля и сверление фланцев на токарно-фрезерном или портальном центре.
Обработка корпуса камеры сгорания на станках с ЧПУ
Корпус камеры сгорания — кольцевая оболочка, внутри которой сгорает топливо. Деталь работает под давлением и при высокой температуре, поэтому её делают из жаропрочных никелевых или титановых сплавов. Заготовка — кольцевая поковка. Основная работа: точение больших поверхностей снаружи и изнутри, затем фланцы с множеством точных отверстий и сложный наружный профиль.Технология производства
- Наружное черновое точение кольцевой поковки. Снимают основной припуск.
- Внутреннее черновое точение (растачивание). Инструмент работает с большим вылетом, поэтому важны жёсткая оправка и подбор режима.
- Внутренние канавки. Их обрабатывают канавочно-токарной стратегией: инструмент работает и как канавочный, и как токарный.
- Фрезерование наружного профиля. Сложный контур обрабатывают круглыми фрезами одновременно по нескольким осям.
- Фрезерование плоскостей фрезой большого диаметра.
- Сверление отверстий большого диаметра на фланцах. Станок должен позволять работать на ограниченной мощности без перегрузки шпинделя.
- Фрезерование уступов и чистовых контуров. Для угловых радиусов и фасонных поверхностей используют концевые фрезы.
- Сверление, развёртывание и снятие фасок остальных отверстий. Положение отверстий по окружности фланца определяет точность индексации шпинделя.
- Контроль размеров и позиций отверстий.
Станки под задачи
| Задача | Тип станка | На что смотреть в характеристиках | Каталог |
| Точить крупное кольцо снаружи и изнутри | Вертикальный токарный станок | Диаметр планшайбы, масса заготовки, мощность главного привода | Вертикальные токарные |
| Точить очень большую деталь | Карусельный станок | Диаметр обработки, жёсткость, грузоподъёмность | Карусельные |
| Закончить деталь за одну установку: точение, профиль, отверстия | Токарно-фрезерный центр с осью Y или B | Приводной инструмент, точность индексации шпинделя | Токарно-фрезерные |
| Сверлить и фрезеровать фланцы крупного корпуса | Портальный центр | Ходы по осям, размер стола, мощность шпинделя | Портальные |
| Обработать сложный наружный профиль | Пятиосевой портальный центр | Одновременные 5 осей, жёсткость, СОЖ через шпиндель | Портальные пятиосевые |
Типовые сложности и как их решают
- Вибрации при растачивании с большим вылетом. Жёсткие оправки, виброустойчивые фрезы, постоянная нагрузка.
- Тонкие стенки деформируются от зажима. Равномерное усилие зажима и чередование черновых и чистовых проходов.
- Точность отверстий по окружности фланца. Обработка в одной установке и контроль положения на станке.
- Мощности не хватает для крупных свёрл. Станок с высоким моментом шпинделя, сверла подходящей конструкции для станков ограниченной мощности.
Частые вопросы
Что такое корпус камеры сгорания?
Это кольцевая оболочка авиадвигателя, в которой сгорает топливо. Деталь работает при высокой температуре и давлении.
Какой станок нужен для корпуса камеры сгорания?
Вертикальный токарный или карусельный станок для точения, токарно-фрезерный или портальный центр для фрезерования профиля и отверстий.
Можно ли сверлить фланцы на токарном станке?
Да, если у станка есть приводной инструмент и ось Y. Для отверстий по окружности важна точная индексация шпинделя.
Почему выбирают вертикальный токарный станок?
Тяжёлая крупная заготовка лежит на планшайбе, а не висит в патроне. Это надёжнее и упрощает зажим.
Как обеспечить точность положения отверстий?
Обрабатывать фланец за одну установку, проверять положение отверстий щупом на станке и выполнять итоговый контроль на измерительной машине.
