
Фрезерная обработка 3+2, 4+1 и 5 осей: отличия, примеры деталей и выбор станка
Введение
3+2, 4+1 и 5 осей – три режима фрезерной обработки на станках с ЧПУ, у которых есть две поворотные оси. Режимы различаются тем, сколько осей движется одновременно, пока идет резание.
3+2 – позиционная пятиосевая обработка
Поворотные оси разворачивают деталь под нужным углом и фиксируются, резание идет только по X, Y, Z. Подходит для корпусов с плоскостями и отверстиями под разными углами.
4+1 – одновременно работают четыре оси X, Y, Z и одна поворотная, пятая выставлена под углом и зафиксирована.
Подходит для тел вращения со сложным профилем: кулачковых валов, шнеков, винтовых канавок.
Непрерывная 5-осевая обработка
Все пять осей движутся синхронно, инструмент держит заданный угол к поверхности по всей траектории. Без нее не обработать крыльчатки, моноколеса, лопатки турбин и сложные пресс-формы.
Дальше о каждом режиме подробнее: как он работает, какие детали на нем можно делать, чем отличается по точности, стоимости и требованиям к ЧПУ и CAM. Для каждого режима указано, какие станки Avertum подходят.
Оси станка: что значат X, Y, Z, A, B, C
Пятиосевой станок имеет три линейные оси и две поворотные. Линейные: X – продольная, Y – попереченая, Z – вертикальная, эти оси перемещают инструмент относительно детали, поворотные A, B, C вращают деталь или шпиндель вокруг X, Y и Z соответственно.
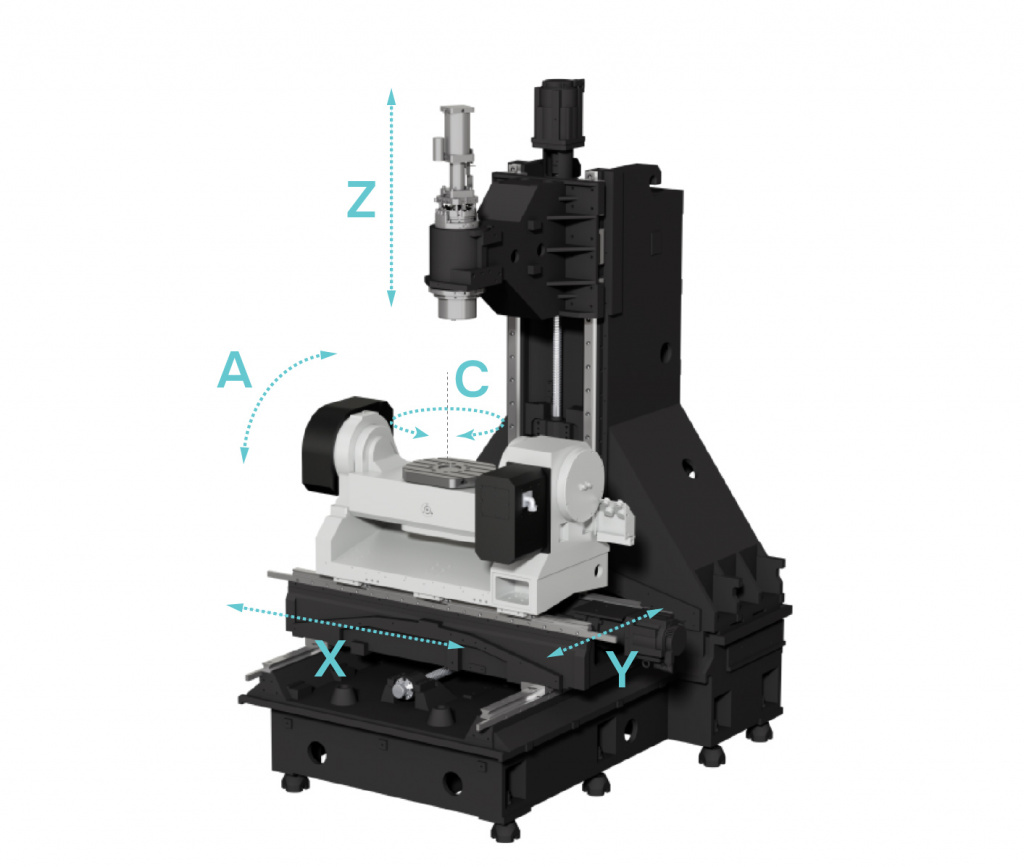
Трехосевой станок с наклонно-поворотным столом

Станок с интегрированным столом-люлькой

Станок с двухосевой шпиндельной головой
Какие именно две поворотные оси есть у станка, определяет его компоновка. От нее зависят размер и масса детали, доступ инструмента и жесткость системы.
| Компоновка | Где поворотные оси | Сильная сторона | Ограничение |
| Стол–стол (наклонно-поворотный стол, «люлька») | A + C или B + C, обе в столе | Компактность, точность, удобна для 3+2 и 5 осей | Масса и габарит детали ограничены столом |
| Голова–стол | Наклон шпиндельной головы + поворот стола | Деталь не наклоняется, можно брать тяжелее | Сложнее и дороже голова |
| Голова–голова (двухосевая шпиндельная голова) | Обе оси в голове, стол неподвижен | Крупные детали: формы, панели, лопасти | Жесткость головы ниже, чем у стола |
| Трехосевой центр + двухосевой поворотный стол | Наклонно-поворотный стол на столе станка | Доступный вход в многоосевую обработку | Меньше рабочая зона по Z, ограничение по массе |
Число осей станка и число одновременно управляемых осей – разные характеристики. На одном и том же пятиосевом станке можно работать в режиме 3+2, 4+1 или в пяти осях. Режим задают управляющая программа из CAM-системы и возможности ЧПУ.
| Режим | X, Y, Z | 1-я поворотная ось | 2-я поворотная ось | Одновременно движутся |
| 3+2 | Движутся | Зафиксирована | Зафиксирована | 3 оси |
| 4+1 | Движутся | Вращается вместе с X, Y, Z | Зафиксирована | 4 оси |
| 5 осей (непрерывная) | Движутся | Движется | Движется | 5 осей |
Обработка 3+2: позиционное пятиосевое фрезерование
В режиме 3+2 станок поворачивает деталь двумя поворотными осями, зажимает их тормозами и фрезерует как обычный трехосевой станок. Этот режим также называют позиционной, индексной или пятиосевой обработкой с фиксированной ориентацией инструмента.
Как это работает
- ЧПУ разворачивает систему координат в наклонную плоскость: у Fanuc это G68.2, у Siemens – CYCLE800, у Heidenhain – функция PLANE.
- Поворотные оси выходят в заданный угол и фиксируются тормозами.
- Инструмент работает по X, Y, Z, как при трехосевой обработке, но уже в повернутой плоскости.
- После обработки грани оси разжимаются, деталь поворачивается к следующей стороне.
Преимущества
- За один установ обрабатываются пять сторон. Переустановок нет, поэтому уходит и погрешность повторного базирования, а соосность и взаимное расположение отверстий выдержать проще.
- Инструмент можно взять короче. Деталь наклоняют к шпинделю, и до дна глубокого кармана достает фреза с меньшим вылетом. Вибраций меньше, подачи и точность выше.
- Жесткость остается высокой. Поворотные оси зажаты, поэтому силовые режимы почти такие же, как на трехосевом станке.
- Программировать проще. Хватает функции наклонной плоскости в ЧПУ и базового модуля CAM, опция одновременной 5-осевой интерполяции не нужна.
Ограничения
- Не подходит для поверхностей с непрерывно меняющейся кривизной: на лопатках и крыльчатках остаются ступеньки, приходится уменьшать шаг.
- Между позициями уходит время на разжим, поворот и зажим осей.
- На наклонно-поворотном столе масса и габарит детали ограничены грузоподъемностью и диаметром планшайбы.
Примеры деталей для 3+2
| Деталь | Отрасль | Что дает 3+2 |
| Корпус редуктора, коробки передач | Машиностроение | Отверстия под подшипники и крепеж на пяти гранях за установ, соосность |
| Гидроблок, корпус гидрораспределителя | Гидравлика | Наклонные и пересекающиеся каналы без специальной оснастки |
| Корпус электродвигателя | Автопром, электротехника | Посадочные места и крепеж с разных сторон за один установ |
| Корпус клапана, задвижки | Нефтегаз, арматура | Фланцы и патрубки под углом к основной оси |
| Кронштейны, фитинги с наклонными плоскостями | Авиация, приборостроение | Наклонные плоскости и отверстия без угловых приспособлений |
| Формообразующие вставки пресс-форм | Инструментальное производство | Глубокие карманы и наклонные стенки коротким инструментом |
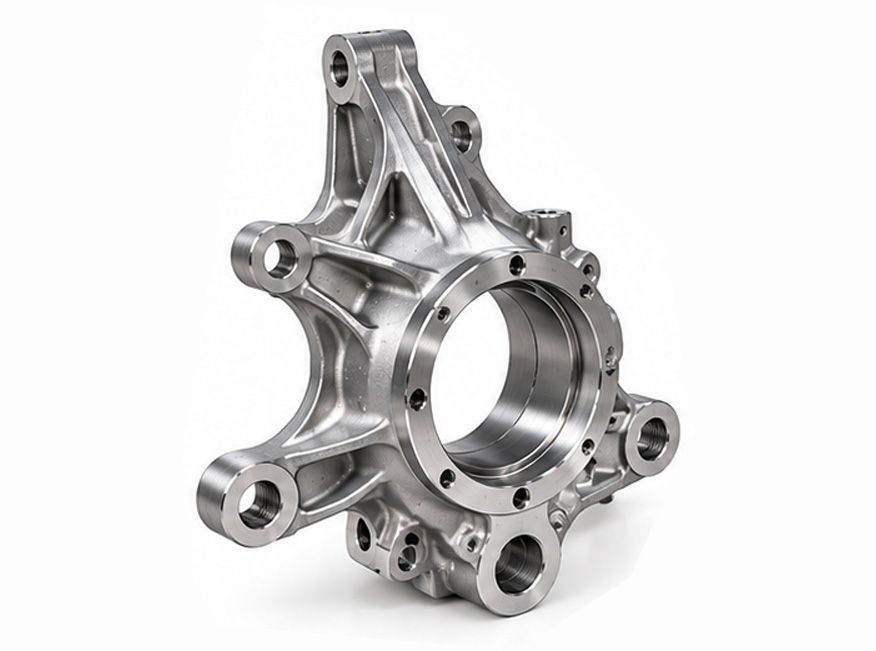
Поворотный кулак
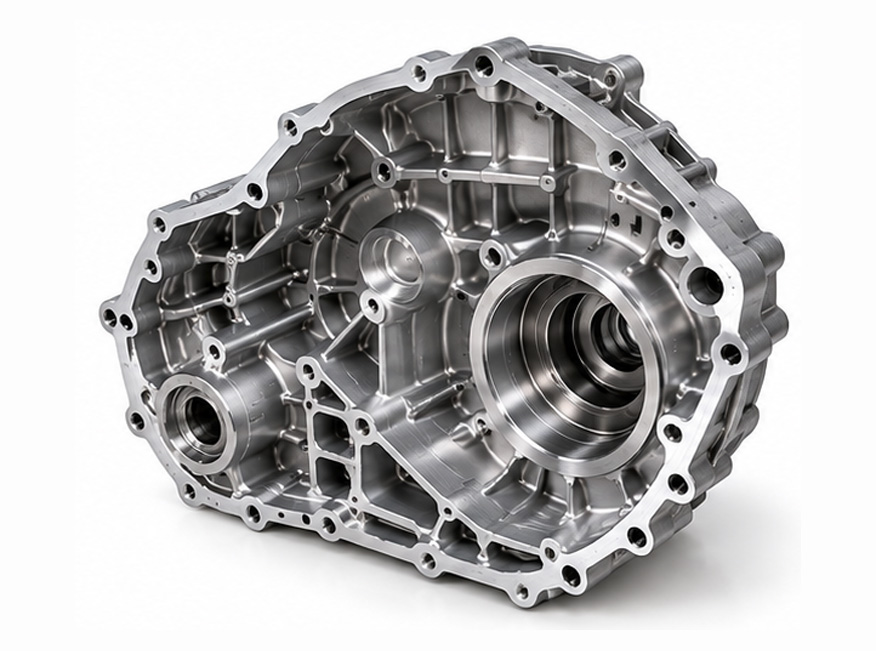
Корпус коробки передач
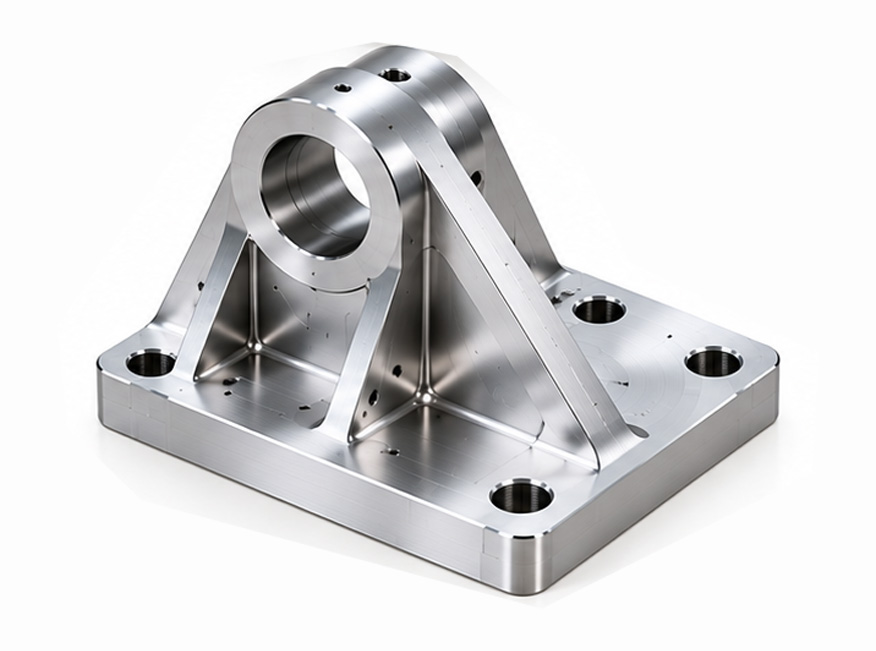
Кронштейн

Гидроблок
Станки Avertum для обработки 3+2
Обработку 3+2 можно организовать на станках разной компоновки. Выбор зависит от размера и массы заготовки, серийности и бюджета.
Для мелких и средних деталей подходят все серии вертикально-фрезерных станков Avertum с наклонно-поворотными столами HVX5S, у которого планшайба до 250 мм (например, HVX5S-200N). Так на трёхосевом станке появляется обработка 3+2, а отдельный пятиосевой центр покупать не нужно: получается компоновка «один станок — две зоны обработки». У столов HVX5S-200 и HVX5S-200N ось наклона фиксируется гидравлическим тормозом. Это доступный вход в многоосевую обработку мелких корпусов и фитингов.
Для больших заготовок используют портальные фрезерные обрабатывающие центры в паре со столом HVX5S, у которого планшайба 400 мм.

|
Вертикальные трехосевые обрабатывающие центры с одиночной колонной и подвижной конструкцией рабочего стола
|

|
Флагман, оснащенный усовершенствованным электрическим шпинделем и системой приводов с высокой динамической характеристикой
|

|
Вертикально-фрезерные обрабатывающие центры для высокоскоростной обработки
|

|
4 и 5 ось для фрезерования сложных деталей
|
Обработка 4+1: четыре оси в движении, пятая зафиксирована
В режиме 4+1 станок одновременно перемещает X, Y, Z и вращает деталь вокруг одной поворотной оси, а вторая поворотная ось стоит под постоянным углом. По сути это непрерывная четырехосевая обработка в наклоненной плоскости.
Чем 4+1 отличается от «просто 4 осей» и от 3+1
- 4 оси (непрерывная) – трехосевой станок с поворотным столом, обычно ось A вдоль X. Деталь вращается синхронно с движением инструмента, наклонить ее нельзя.
- 3+1 (индексная) – поворотная ось выходит в угол и фиксируется, резание идет по X, Y, Z. Это четырехосевой аналог 3+2.
- 4+1 – к непрерывной четвертой оси добавляется наклон пятой. Например, на столе A/C ось A наклонена на 30° и зажата, а ось C вращается вместе с X, Y, Z.
Как это работает
Технолог выбирает угол наклона, при котором инструмент лучше всего подходит к поверхности, и фиксирует его. Дальше траектория строится как для четырехосевой обработки: ЧПУ интерполирует три линейные оси и одну круговую. Для пазов на цилиндре удобна цилиндрическая интерполяция (у Fanuc – G07.1): программа пишется по развертке поверхности.
Преимущества
- Тела вращения со сложным профилем обрабатываются за один установ. Винтовые канавки, кулачки и спиральные ребра идут непрерывно, без ступенек от индексирования.
- Проще и дешевле полной 5-осевой обработки: в интерполяции меньше осей, поэтому проще CAM, постпроцессор и проверка столкновений.
- Жесткость выше, чем в 5-осевом режиме, потому что ось наклона во время резания зажата тормозом.
- Доступ лучше, чем у классической 4-й оси. Наклон позволяет обработать коническую поверхность, торец под углом или профиль, который не виден при горизонтальной оси.
Ограничения
- Ориентация инструмента меняется только в одной плоскости. Поверхности двойной кривизны и закрученные лопатки 4+1 не обработать без ступенек.
- На наклонно-поворотном столе длина и диаметр детали ограничены планшайбой. Длинные валы обрабатывают на классической 4-й оси с задней бабкой.
- Нужен ЧПУ с одновременной интерполяцией четырех осей и, при необходимости, функцией цилиндрической интерполяции.
Примеры деталей для 4+1
| Деталь | Отрасль | Почему 4+1 |
| Шнеки экструдеров и дозаторов | Полимерное, пищевое машиностроение | Непрерывный винтовой профиль вокруг оси |
| Кулачковые и распределительные валы | Двигателестроение, станкостроение | Профиль кулачков обрабатывается при синхронном вращении |
| Цилиндрические (барабанные) кулачки | Автоматы, упаковочное оборудование | Паз переменного шага по цилиндру через цилиндрическую интерполяцию |
| Роторы винтовых насосов и компрессоров | Насосо- и компрессоростроение | Винтовые зубья с постоянным наклоном инструмента |
| Конические детали с пазами, ребрами, гравировкой | Арматура, приборостроение | Ось наклона выставляет образующую конуса под инструмент |
| Простые лопатки и лопасти | Вентиляторы, насосы | Перо обрабатывается по спирали вокруг продольной оси |

Корпус наручных часов
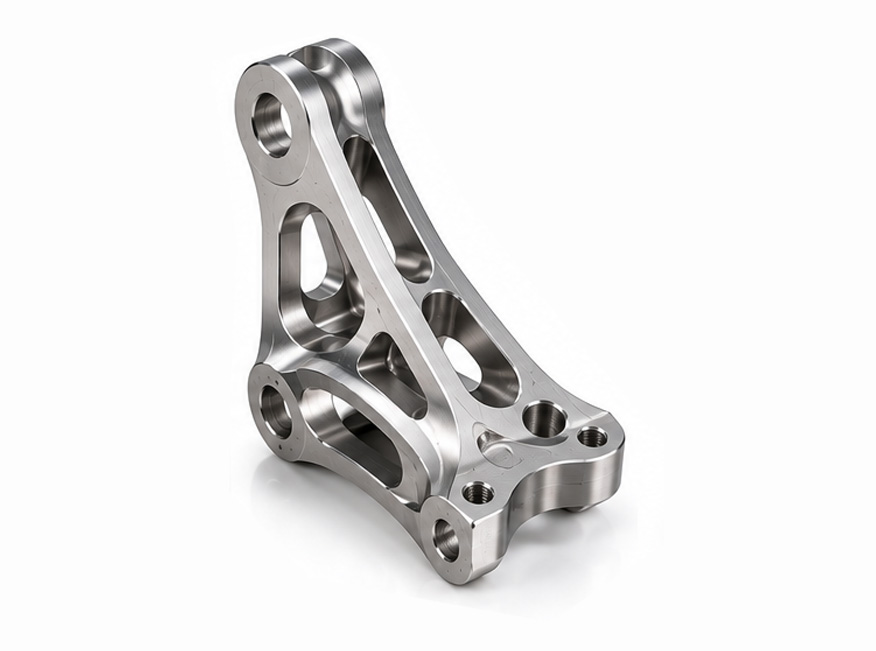
Тяга
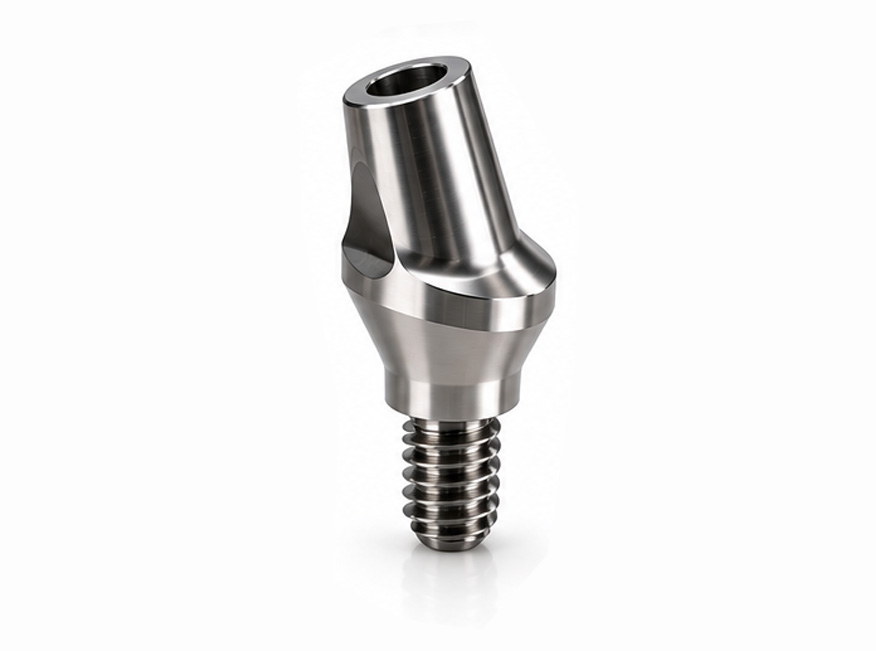
Костный винт
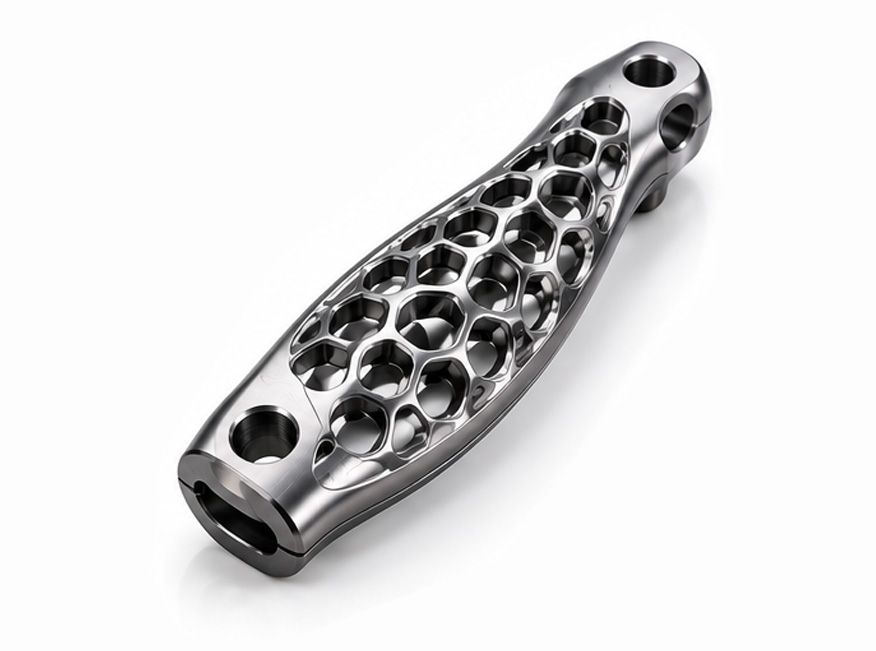
Рукоятка ножа
Непрерывная 5-осевая обработка
При непрерывной (одновременной) 5-осевой обработке ЧПУ в каждой точке траектории согласованно двигает три линейные и две поворотные оси. Инструмент сохраняет заданный угол к поверхности, поэтому станок обрабатывает двойную кривизну, поднутрения и узкие межлопаточные каналы.
Как это работает
- RTCP, он же TCPM, – функция управления центром инструмента. При каждом повороте осей она пересчитывает линейные перемещения, чтобы вершина фрезы оставалась на траектории. У Fanuc это TCP (G43.4), у Siemens TRAORI, у Heidenhain FUNCTION TCPM или M128. Без нее программа жестко привязана к длине инструмента и положению детали.
- Опережающий просмотр кадров нужен, чтобы ЧПУ заранее анализировало траекторию и сглаживало подачу. Без него на поворотах осей появляются рывки и следы на поверхности.
- Калибровка кинематики. Точность зависит от того, насколько точно ЧПУ знает положение центров поворотных осей, поэтому центры периодически проверяют измерительным щупом.
Преимущества
- Боковой частью фрезы можно обрабатывать линейчатые поверхности лопаток и стенки с переменной малкой, и хватает одного прохода.
- Вершина сферической фрезы режет почти с нулевой скоростью. При наклоне инструмента резание идет под оптимальным углом, шероховатость получается ниже, а стойкость инструмента выше.
- В глубоких полостях инструмент можно держать коротким: наклон шпинделя не дает державке упираться в стенки формы.
- Поднутрения и закрытые каналы, недоступные при фиксированной ориентации, тоже обрабатываются за один установ.
Ограничения
- Нужны ЧПУ с опцией одновременной 5-осевой интерполяции, CAM-модуль 5-осевой обработки и проверенный постпроцессор.
- Обязательна симуляция программы по G-коду с моделью станка: риск столкновения выше, чем в 3+2.
- Поворотные оси во время резания не зажаты, поэтому силовые режимы ниже, чем в 3+2. Черновую обработку часто делают в 3+2, а чистовую – в непрерывном режиме.
- Выше требования к квалификации технолога-программиста.
Примеры деталей для непрерывной 5-осевой обработки
| Деталь | Отрасль | Почему нужны 5 осей |
| Крыльчатки (импеллеры) компрессоров, турбонагнетателей, насосов | Энергомашиностроение, автопром | Закрученные лопатки и узкие каналы между ними |
| Моноколеса (блиски) | Авиадвигателестроение | Лопатки и диск – одна деталь, доступ только с переменным наклоном |
| Лопатки турбин и компрессоров | Энергетика, авиация | Перо двойной кривизны и переходы к замку |
| Гребные винты малого и среднего диаметра | Судостроение | Сложная винтовая поверхность лопастей |
| Пресс-формы и штампы со сложными поверхностями | Инструментальное производство | Глубокие полости, поднутрения, чистовая обработка короткой фрезой |
| Ортопедические импланты: эндопротезы суставов, пластины | Медицина | Анатомические поверхности, высокие требования к шероховатости |
| Силовые элементы планера: нервюры, шпангоуты, лонжероны | Авиастроение | Стенки с переменной малкой, тонкостенные карманы |
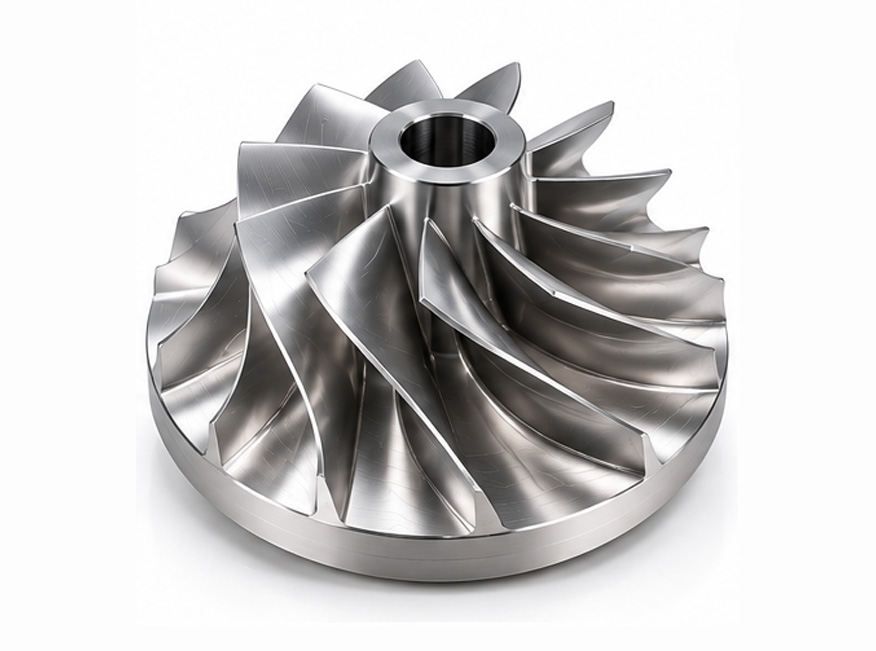
Моноколесо
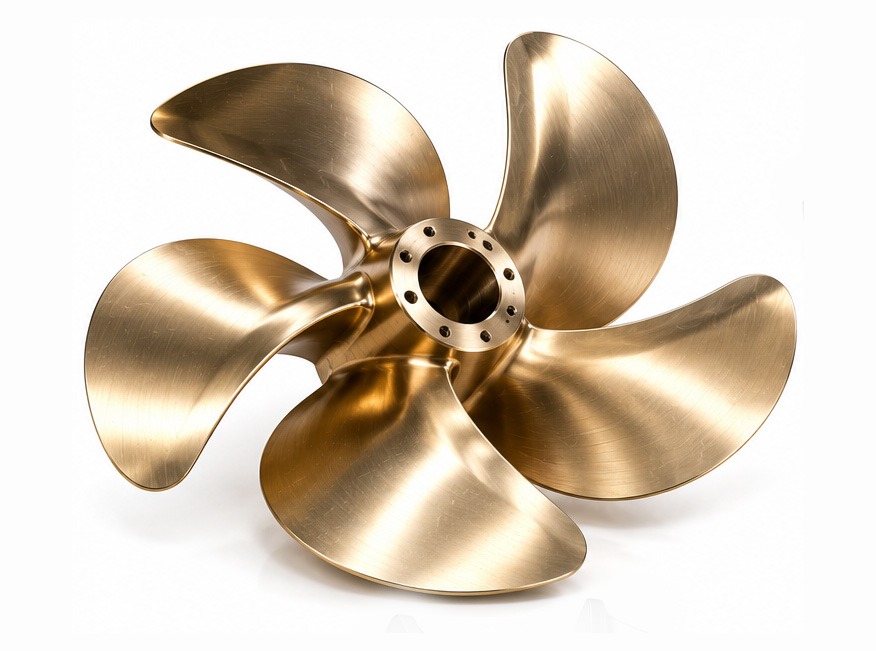
Гребной винт
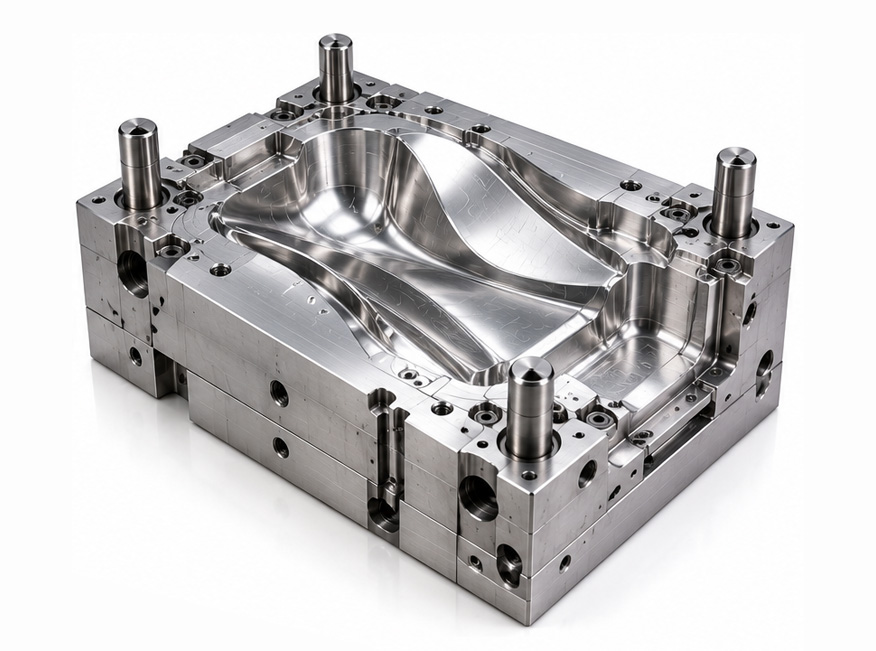
Пресс-форма
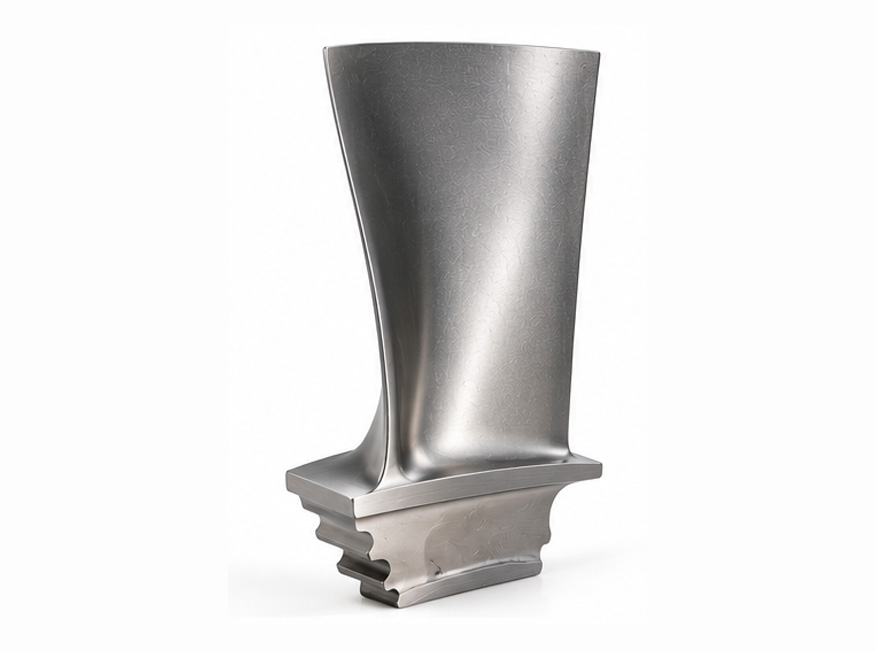
Лопатка турбины
Примеры станков Avertum для непрерывной 5-осевой обработки
| Станок | Тип | Ключевые данные | Для каких деталей |
| CFM63 | Компактный высокоскоростной вертикальный центр, стол A/C | Мотор-шпиндель 15 000 об/мин, 17/28 кВт, HSK-A63, магазин на 30 инструментов | Импеллеры, импланты, вставки пресс-форм |
| HF08 | Высокоскоростной горизонтальный пятиосевой центр | Колонна и поперечина по схеме «короб в коробе», симметричная термостабильная конструкция | Серийные авиационные, медицинские и автомобильные детали |
| Серия HF: HF125M, HF125H, HF160H | Пятиосевые горизонтальные центры | Горизонтальный шпиндель, удобный отвод стружки из глубоких полостей | Крупные корпуса и детали со сложными поверхностями |
| Пятиосевые портальные центры, серия BF II | Портальный станок с двухосевой шпиндельной головой | B ±105°, C ±200°, мотор-шпиндель 24 000 об/мин, HSK-A63; у BF3040 ходы 4000/3200/1000 мм и стол до 5 т | Крупные пресс-формы, авиационные панели, модельная оснастка |
Для импеллеров и имплантов важны высокие обороты и конус HSK: на высоких частотах вращения он держит инструмент жестче и точнее, чем BT40. Для крупных форм и панелей выбор определяется рабочей зоной, поэтому смотрят на портальные компоновки.
Стойка ЧПУ и 5-осевая обработка
Кинематика станка определяет, что он может сделать физически, а стойка ЧПУ определяет, как он это сделает. От стойки зависит, какие режимы станок поддерживает, как ровно идёт инструмент по сложной поверхности и сколько времени уходит на наладку.
Требования растут вместе с режимом. Для 3+2 хватает функции наклонной плоскости, для 4+1 нужна ещё интерполяция четырёх осей, а для непрерывной 5-осевой обработки список длиннее:
- Одновременная интерполяция пяти осей. Без неё непрерывная обработка невозможна.
- RTCP, она же TCP или TCPM. Положение инструмента в программе можно задавать углами осей (у Fanuc это G43.4) или вектором направления инструмента (G43.5). Какой способ выбрать, зависит от стойки и постпроцессора.
- Опережающий просмотр кадров и сглаживание траектории. У Fanuc этим занимается AICC II, а Smooth TCP и интерполяция NURBS помогают получить чистую поверхность на высокой подаче. У других производителей функции называются иначе, суть та же.
- Быстрая обработка кадров. Программы для сложных поверхностей состоят из огромного числа коротких кадров. Если стойка не успевает их считать, подача падает, а на детали появляются следы.
- Компенсация погрешностей. У Fanuc погрешность установки детали учитывает функция WSEC (G54.4), у Heidenhain кинематику станка проверяют циклы KinematicsOpt.
Многие из этих функций производители стоек продают отдельными опциями. Станок с пятью осями на бумаге не обязательно готов к непрерывной 5-осевой обработке, поэтому в спецификации смотрите не только модель стойки, но и список включённых опций. Докупать их потом нередко дороже, чем заказать вместе со станком.
Стойка влияет и на CAM. Постпроцессор пишут под конкретную пару «станок плюс стойка»: для одной и той же кинематики на Fanuc, Siemens и Heidenhain G-код выглядит по-разному. До покупки стоит выяснить, есть ли готовый постпроцессор для вашей CAM-системы и модели ЧПУ.
Сравнение: 3+2, 4+1 и 5 осей в одной таблице
Чем больше осей движется одновременно, тем сложнее геометрия, которую можно получить. Вместе с этим растут требования к ЧПУ, CAM-системе и квалификации программиста, а жесткость при резании снижается.
| Параметр | 3+2 | 4+1 | 5 осей (непрерывная) |
| Одновременно движутся | 3 линейные оси | 3 линейные + 1 поворотная | 3 линейные + 2 поворотные |
| Ориентация инструмента | Постоянная в пределах операции | Меняется в одной плоскости | Меняется непрерывно в любом направлении |
| Жесткость при резании | Высокая: обе поворотные оси зажаты | Средняя: зажата одна ось | Ниже: поворотные оси не зажаты |
| Типичная геометрия | Плоскости, отверстия, карманы под углами | Тела вращения, винтовые и спиральные элементы | Двойная кривизна, поднутрения, закрученные лопатки |
| Требования к ЧПУ | Наклонная плоскость (G68.2, CYCLE800, PLANE) | Интерполяция 4 осей, цилиндрическая интерполяция | Интерполяция 5 осей, RTCP/TCPM, опережающий просмотр |
| Требования к CAM | Позиционная обработка, базовый модуль | 4-осевой модуль | 5-осевой модуль, постпроцессор, симуляция по G-коду |
| Сложность программирования | Низкая | Средняя | Высокая |
| Типовые детали | Корпуса, гидроблоки, кронштейны | Шнеки, кулачки, роторы | Импеллеры, блиски, лопатки, импланты, формы |
| Станки Avertum | CFM63, VMC/CFV + HVX5S, серия HF, HF08 | CFM63, VMC/CFV + HVX5S или HVX-200 | CFM63, HF08, серия HF, портальные BF II |
Технологи обычно берут самый простой режим, которого хватает для нужной геометрии и шероховатости. На одной детали режимы часто совмещают: черновую обработку ведут в 3+2, чистовую в непрерывных 5 осях.
Как выбрать режим обработки и станок
Режим выбирают по самому сложному элементу детали, а конкретный станок – по габаритам, массе, серийности и материалу.
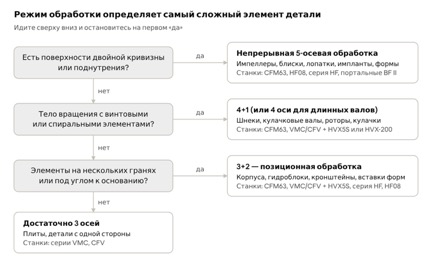
Выбор режима обработки
Если на детали есть элементы разных типов, ориентируйтесь на самый сложный: станок, способный на 5 осей, выполнит и 3+2, и 4+1.
После выбора режима проверьте еще пять параметров:
- Габариты и масса детали вместе с приспособлением. Наклонно-поворотные столы HVX5S рассчитаны на детали массой до 200 кг, точный предел зависит от модели. Крупные корпуса обрабатывают на горизонтальных центрах серии HF, формы и панели длиной в метры на пятиосевых портальных станках.
- Серийность. В крупных сериях важны палеты, автоматизация и быстрая смена инструмента. Под это рассчитан HF08.
- Материал. От материала зависит, что важнее. Алюминий и пластики требуют высоких оборотов шпинделя, титан и жаропрочные сплавы крутящего момента и жесткости.
- ЧПУ и программное обеспечение. Проверьте опции наклонной плоскости, интерполяции 4 и 5 осей и RTCP, а также постпроцессор под вашу CAM-систему.
- Бюджет и планы роста. Трехосевой центр с наклонно-поворотным столом дает доступный старт, а пятиосевой станок сразу закрывает все три режима.
Частые вопросы
- 3D-модель или чертеж детали.
- Материал и состояние заготовки.
- Годовой объем и размер партии.
- Допуски, требования к шероховатости и взаимному расположению поверхностей.
- Габариты и массу заготовки вместе с приспособлением.
- Текущий техпроцесс и время цикла, если деталь уже выпускается.
Итог: какой режим выбрать
3+2 подходит для большинства корпусных деталей и быстро окупается за счет сокращения установов. 4+1 нужен для тел вращения с винтовыми и спиральными элементами. Непрерывная 5-осевая обработка оправдана там, где без нее геометрию не получить: крыльчатки, лопатки, импланты, сложные формы.
Пятиосевой станок вроде CFM63 работает во всех трех режимах, поэтому покупать его «на вырост» часто выгоднее, чем трехосевой центр, который потом придется дорабатывать. Если бюджет ограничен, начать можно с вертикального центра и наклонно-поворотного стола HVX5S.
Специалисты Avertum подберут станок и оснастку под вашу деталь, выполнят пусконаладку и обучат операторов и программистов. Пришлите чертеж или 3D-модель на info@avertum.ru или позвоните: +7 499 640 0000.
