
Технологии 3D-печати металлом: какие бывают, плюсы и минусы, что можно изготовить

3D-печать металлом – это не одна технология, а целое семейство процессов. Они отличаются друг от друга не меньше, чем фрезеровка от литья. Одним способом выращивают форсунку размером с ладонь с точностью до сотых долей миллиметра. Другим за четыре недели наплавляют заготовку крыльчатки массой 350 кг.
Поэтому вопрос «можно ли напечатать эту деталь из металла» почти всегда упирается в другой: какой именно технологией. Ниже разбираем все промышленные способы печати металлом: как они работают, в чём их сильные и слабые стороны, какие изделия ими делают на практике и во что это обходится. В конце – сравнительная таблица, чек-лист выбора и ответы на частые вопросы.
Коротко о главном
- Основных промышленных технологий шесть: SLM (лазерное плавление порошка), EBM (электронный луч), DED или прямое лазерное выращивание, WAAM (дуга и проволока), Binder Jetting (связующее и спекание) и Metal FFF (металлонаполненный пруток и спекание).
- Для сложных и точных деталей размером до 300–500 мм чаще всего выбирают SLM: слой 20–100 мкм, плотность металла 99,5 % и выше.
- Для крупных заготовок от полуметра до нескольких метров подходят WAAM и DED: скорость до 2–15 кг/ч, но с припуском под механообработку.
- Для серий мелких деталей – Binder Jetting, для недорогой оснастки и прототипов – Metal FFF.
- Почти любая напечатанная металлическая деталь проходит постобработку: термообработку, удаление поддержек и механообработку посадочных поверхностей.
Что такое 3D-печать металлом и какие бывают технологии
3D-печать металлом (аддитивное производство металлических изделий) – это изготовление детали послойным добавлением металла по цифровой 3D-модели. При фрезеровании из заготовки удаляют лишнее, а здесь материал кладут только туда, где он нужен. Отсюда главные козыри технологии: сложная геометрия почти ничего не стоит, а отходов мало.
Терминологию в России задаёт ГОСТ Р 57558-2017 «Аддитивные технологические процессы. Базовые принципы. Часть 1. Термины и определения». Он идентичен международному ISO/ASTM 52900:2015 и делит все аддитивные процессы на семь категорий. Для практики с металлом удобнее сгруппировать их в четыре семейства:
- Сплавление в слое порошка (по ГОСТ – «синтез на подложке», англ. Powder Bed Fusion). Лазер или электронный луч сплавляет тонкий слой порошка по сечению детали. Сюда относятся SLM и EBM. Это самые точные способы, но размер детали ограничен камерой.
- Прямой подвод энергии и материала (Directed Energy Deposition, DED). Порошок или проволока подаются прямо в зону плавления. Источник энергии – лазер, сварочная дуга, плазма или электронный луч. Подходит для крупных деталей и ремонта, но поверхность грубая.
- Печать со связующим и последующим спеканием. Сначала печатают «зелёную» деталь из металлического порошка, скреплённого полимером, затем удаляют связующее и спекают её в печи. Это Binder Jetting и Metal FFF. Входной билет дешевле, но деталь даёт усадку на 12–20 %.
- Твердофазные процессы. Металл не плавится, а соединяется за счёт деформации: холодное газодинамическое напыление, ультразвуковая консолидация, сварка трением с перемешиванием.
Отдельно стоит непрямая печать: на 3D-принтере делают не саму деталь, а выжигаемую модель или песчаную форму, а металл потом отливают.
Про путаницу в названиях
SLM, DMLS, DMLM, LPBF, LMF и русское СЛП – по сути один процесс: лазерное сплавление металлического порошка. Разные аббревиатуры появились как торговые марки производителей. А вот SLS – это лазерное спекание полимерных порошков (например, полиамида), к металлу оно отношения не имеет.
SLM – селективное лазерное плавление
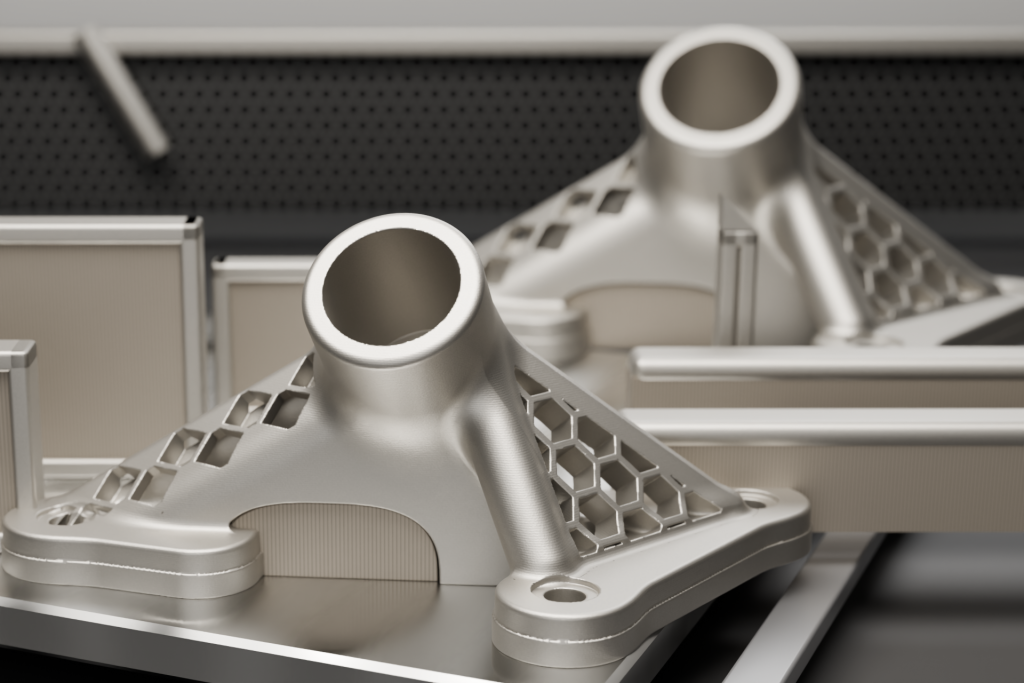
SLM (Selective Laser Melting, она же L-PBF, DMLS, DMLM, СЛП) – самая распространённая технология 3D-печати металлом. Лазер послойно и полностью расплавляет металлический порошок, и из него вырастает плотная деталь сложной формы. Когда говорят «напечатали деталь из металла», чаще всего имеют в виду именно её.
Как работает SLM-принтер
Камеру построения заполняют аргоном или азотом, чтобы металл не окислялся. Разравниватель наносит на металлическую плиту слой порошка толщиной 20–100 мкм. Волоконный лазер мощностью от 200 Вт до 1 кВт сплавляет участки слоя по сечению модели. Платформа опускается на толщину слоя, наносится следующий слой, и цикл повторяется тысячи раз.
Деталь растёт на плите построения. С ней её связывают поддержки: они держат нависающие участки и отводят тепло. После печати деталь отжигают, отрезают от плиты, а поддержки удаляют.
Характеристики
- Толщина слоя: 20–100 мкм.
- Точность: около ±0,05–0,1 мм на деталях до 100 мм, на крупных – около ±0,1–0,2 % от размера.
- Шероховатость после печати: Ra 6–15 мкм на боковых стенках, на нависающих поверхностях – грубее.
- Плотность металла: 99,5–99,9 % при отработанных режимах.
- Минимальная толщина стенки: 0,15–0,3 мм.
- Производительность: 10–40 см³/ч на один лазер; крупноформатные установки с 16 лазерами выдают 400–650 см³/ч.
- Типовая камера: от 150×150 мм до 400×400×400 мм. Крупноформатные многолазерные системы, которые сейчас выпускают в основном китайские производители, имеют поле 1,5–2 м и больше.
Материалы для SLM
- Нержавеющие стали: 316L, 17-4PH, 12Х18Н10Т и аналоги.
- Инструментальные и мартенситно-стареющие стали: 18Ni300 (1.2709), H13 – для пресс-форм и штампов.
- Титановые сплавы: ВТ6 (Ti6Al4V), ВТ1-0.
- Жаропрочные никелевые сплавы: Inconel 718 и 625, ЭП648 и аналоги.
- Кобальт-хромовые сплавы – стоматология, медицина, горячие узлы.
- Алюминиевые сплавы: AlSi10Mg, AlSi7Mg и высокопрочные специальные марки.
- Медь и бронзы, в том числе CuCrZr. Медь сильно отражает инфракрасный лазер, поэтому её лучше печатать мощным лазером или зелёным/синим излучением.
- Тугоплавкие и драгоценные металлы – вольфрам, золото, платина.
Плюсы SLM
- Самая высокая точность и детализация среди металлических технологий: тонкие стенки, мелкие каналы, решётчатые структуры.
- Почти полная свобода геометрии. Внутренние каналы любой формы, топологическая оптимизация, объединение сборки в одну деталь. Классический пример – топливная форсунка двигателя LEAP: 20 деталей заменили одной, она стала на 25 % легче и в пять раз долговечнее.
- Плотный металл с хорошей механикой. После правильной термообработки статическая прочность сопоставима с деформированным металлом, а нередко выше литого.
- Широкий выбор сплавов, включая труднообрабатываемые: титан, жаропрочные никелевые сплавы.
- Не нужна оснастка. От 3D-модели до детали – дни, а не месяцы на пресс-формы и модели.
- Мало отходов. Несплавленный порошок просеивают и пускают в следующие циклы.
Минусы SLM
- Ограниченный объём камеры. Детали больше 400–500 мм требуют дорогих крупноформатных машин.
- Медленно для массивных деталей. Около 0,1–0,5 кг металла в час – в десятки раз медленнее дуговой наплавки. Вы платите за каждый кубический сантиметр.
- Поддержки. Поверхности с наклоном меньше 40–45° к горизонтали нужно подпирать. Удаление поддержек – ручная работа, а следы от них остаются.
- Остаточные напряжения. Деталь может повести, поэтому отжиг для снятия напряжений делают до снятия с плиты.
- Поверхность не для посадок. Шероховатость после печати не годится для подшипников, уплотнений и резьб – их доводят на станке.
- Порошок дорогой и требует осторожности. Мелкодисперсный титан и алюминий пожаро- и взрывоопасны, работа с порошком требует СИЗ и инертной среды. Риск внутренних дефектов. Непроплавы и поры возможны, поэтому ответственные детали проверяют на компьютерном томографе и обрабатывают газостатом (HIP).
- Высокий порог входа. Принтер – только часть участка: нужны станция просеивания порошка, печь, ленточная пила или электроэрозионный станок, механообработка и контроль.
Какие изделия делают методом SLM
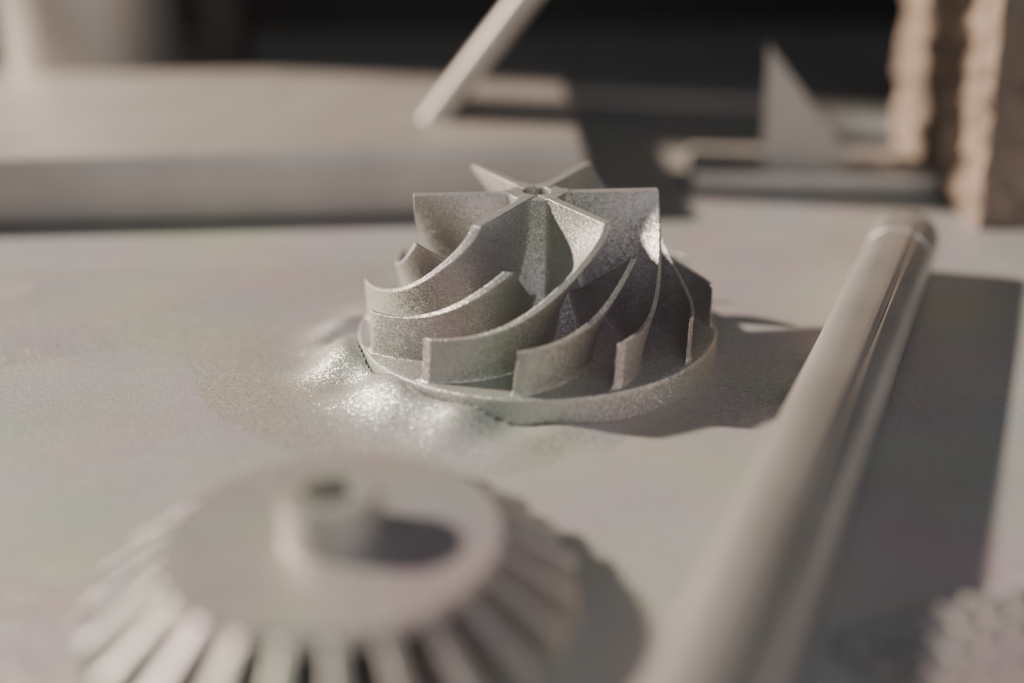
- Авиационные и ракетные двигатели: форсунки, завихрители, лопатки, камеры сгорания с каналами охлаждения. Первой в России сертифицированной аддитивной деталью горячей части авиадвигателя стал завихритель камеры сгорания ПД-14. Для ПД-35, по данным ОДК, методом SLM уже изготовлено более 2300 деталей.
- Оснастка: вставки пресс-форм с конформным охлаждением, литниковые втулки, знаки.
- Медицина: эндопротезы и импланты с пористой структурой, индивидуальные пластины, каркасы коронок и мостов.
- Энергетика и химия: горелки, смесители, компактные теплообменники, фильтры.
- Приборостроение: радиаторы, корпуса с каналами охлаждения, волноводы.
- Машиностроение: гидроблоки с плавными каналами, захваты роботов, детали для импортного оборудования по обратному инжинирингу.
Постобработка: из чего на самом деле состоит SLM-деталь
На практике печать – примерно половина пути. Типовая цепочка для ответственной детали выглядит так:
- Отжиг для снятия напряжений прямо на плите построения.
- Отделение от плиты ленточной пилой или проволочной электроэрозией.
- Удаление поддержек и пескоструйная обработка.
- Горячее изостатическое прессование (HIP), если деталь работает на усталость.
- Термообработка на требуемые свойства: закалка, старение.
- Механообработка посадочных, базовых и уплотнительных поверхностей, часто на пятиосевом обрабатывающем центре.
- Финишная обработка: виброгалтовка, полировка, электрохимическое полирование.
- Контроль геометрии и внутренних дефектов.
Практический совет: закладывайте на посадочные поверхности припуск 0,3–1 мм и сразу продумывайте базы, за которые деталь будут закреплять на станке. Это экономит больше времени, чем любая настройка принтера.
EBM – электронно-лучевое плавление
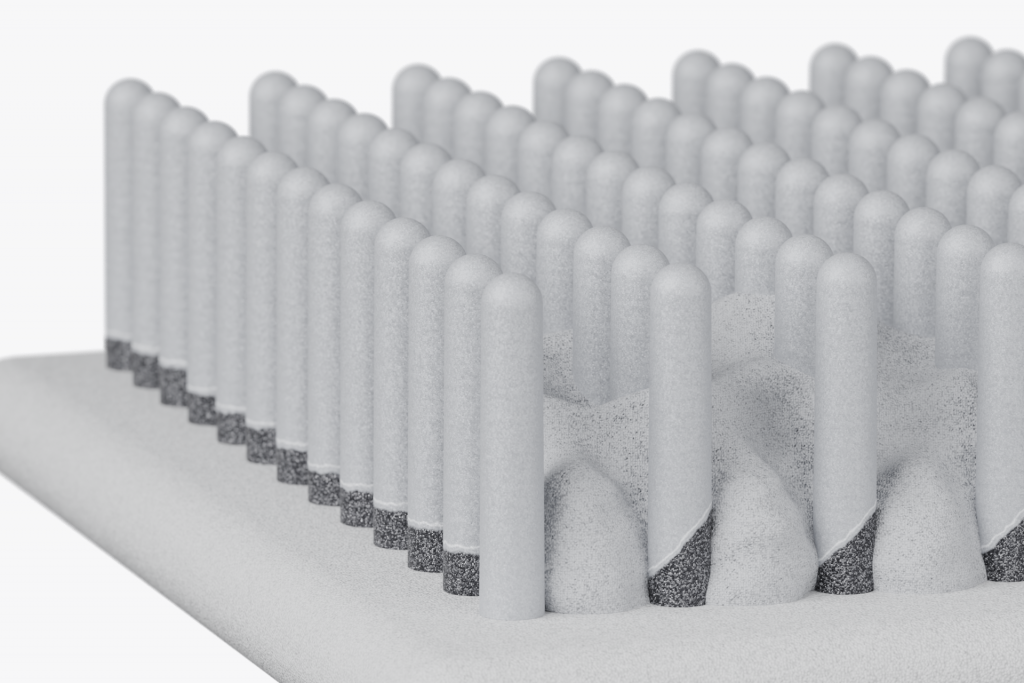
EBM (Electron Beam Melting, EB-PBF, ЭЛП) работает по тому же принципу, что и SLM, но порошок плавит электронный луч, а процесс идёт в вакууме. Главное отличие – горячий процесс: каждый слой сначала прогревают расфокусированным лучом, а уже потом плавят.
Как работает
Электронная пушка формирует луч, а магнитные катушки отклоняют его по полю за микросекунды. Перед плавлением слой порошка подогревают: для титанового сплава Ti6Al4V примерно до 600–700 °C, для алюминида титана – около 1000 °C. Деталь фактически отжигается прямо в процессе печати.
Характеристики
- Толщина слоя: 50–100 мкм.
- Шероховатость: заметно грубее SLM, порядка Ra 20–35 мкм.
- Точность: около ±0,2–0,3 мм.
- Среда: вакуум, что важно для активных металлов вроде титана.
- Материалы: только электропроводящие. На практике – Ti6Al4V, алюминид титана TiAl, кобальт-хром, Inconel 718, чистая медь, тугоплавкие металлы.
Плюсы EBM
- Низкие остаточные напряжения благодаря подогреву: меньше коробления, меньше поддержек.
- Детали можно укладывать «этажами» по всему объёму камеры, а не только на плите. Это повышает загрузку машины.
- Высокая скорость плавления – электронный луч мощнее и подвижнее лазера.
- Чистота металла. Вакуум защищает титан от кислорода и азота.
- Печать хрупких сплавов. Алюминид титана при лазерном плавлении склонен к трещинам, а в горячем процессе EBM печатается стабильно.
Минусы EBM
- Грубая поверхность и хуже детализация, чем у SLM. Тонкие элементы и мелкие каналы получаются хуже.
- Узкий выбор материалов. Подавляющая часть промышленных применений – титан.
- Спёкшийся порошок вокруг детали. Из-за подогрева порошок частично спекается, и его снимают пескоструем. Из глухих внутренних каналов удалить его трудно.
- Сложное оборудование. Вакуумная система, защита от рентгеновского излучения, длительное остывание после печати.
- Мало производителей установок по сравнению с SLM.
Какие изделия делают методом EBM
- Ортопедические импланты: вертлужные чашки, межпозвонковые кейджи. Здесь шероховатость – плюс: исследования показывают, что для медицинских имплантов высокая шероховатость скорее преимущество.
- Лопатки турбин из алюминида титана для авиадвигателей.
- Титановые кронштейны и корпуса в авиации и космической технике.
- Медные компоненты для ускорителей и индукторов.
DED – прямое лазерное выращивание и наплавка
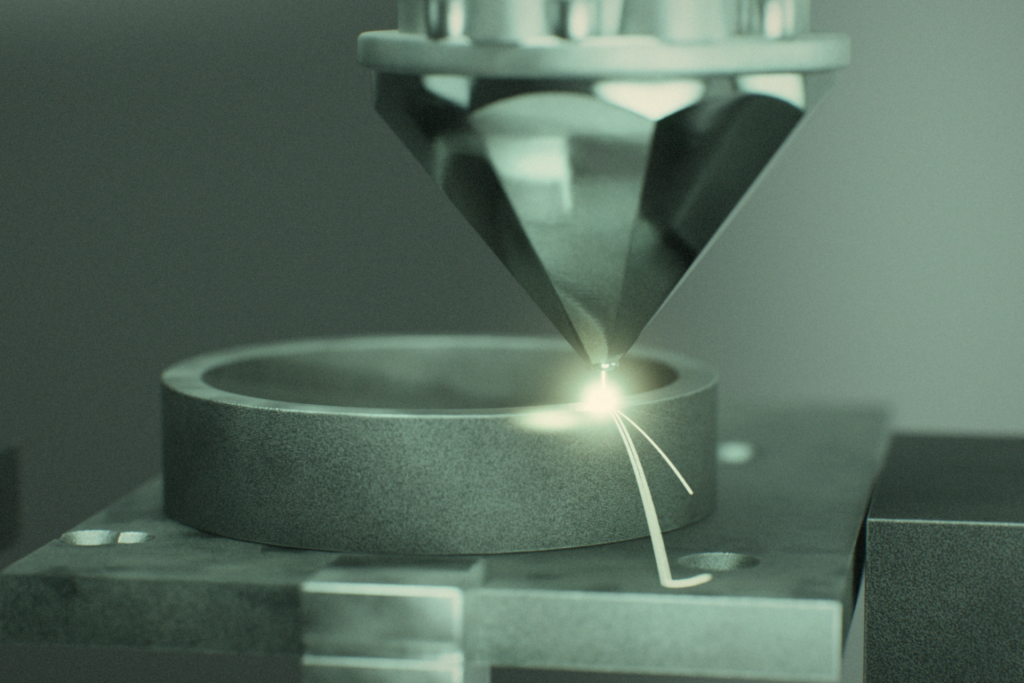
DED (Directed Energy Deposition) – это технологии, в которых металл подаётся прямо в зону плавления, а не лежит слоем на платформе. В России лазерный вариант с порошком чаще называют прямым лазерным выращиванием (ПЛВ) или лазерной наплавкой; в зарубежных источниках встречаются названия LMD, LENS, DMD.
Как работает
Технологическая головка подаёт газопорошковую струю (или проволоку) в фокус лазера. На поверхности образуется ванна расплава, в неё попадает порошок, и за головкой остаётся валик металла. Головку ведёт робот или многоосевой портал. Так можно выращивать деталь с нуля или наплавлять металл на уже готовое изделие.
Характеристики
- Ширина валика: от долей миллиметра до нескольких миллиметров.
- Производительность: от сотен граммов до нескольких килограммов в час. На высокоскоростных режимах – больше.
- Припуск под механообработку: обычно 0,5–2 мм на сторону.
- Размер детали: ограничен ходами робота или портала – до нескольких метров.
- Материалы: стали, титановые, никелевые, кобальтовые сплавы, износостойкие композиции с карбидами.
Плюсы DED
- Крупные детали без камеры построения.
- Ремонт и восстановление. Можно наплавить изношенную кромку лопатки, посадочную шейку вала или повреждённый участок штампа.
- Градиентные и многослойные материалы. Например, конструкционная сталь в основе и износостойкий слой на рабочей поверхности – в одном процессе.
- Экономия металла на заготовках. При выращивании заготовки кольца двигателя ПД-14 масса заготовки снизилась более чем втрое по сравнению с традиционной.
- Гибридные станки. Наплавочную головку ставят на пятиосевой обрабатывающий центр, и деталь растят и фрезеруют в одной установке.
Минусы DED
- Низкая детализация. Тонких стенок, мелких внутренних каналов и решёток не получить.
- Механообработка обязательна – поверхность после выращивания волнистая.
- Термические напряжения и коробление крупных деталей. Нужны отработанные стратегии наплавки и контроль температуры.
- Не весь порошок попадает в ванну. Часть пролетает мимо, и коэффициент использования материала ниже, чем у SLM.
- Сложная отработка режимов под каждую геометрию и материал.
Какие изделия делают методом DED
- Восстановление лопаток турбин и компрессоров, валов, уплотнений, штампов и пресс-форм.
- Заготовки колец, корпусов и фланцев для газотурбинных двигателей. Например, в диссертационной работе по выращиванию корпусных деталей ГТД вырастили заготовку наружного кольца ВНА массой 13,7 кг за 16 часов.
- Нанесение износостойких и коррозионностойких слоёв.
- Добавление элементов – бобышек, рёбер, фланцев – на готовые детали.
WAAM – дуговое выращивание из проволоки
WAAM (Wire Arc Additive Manufacturing, аддитивное дуговое выращивание) – разновидность DED, где источник тепла – сварочная дуга, а материал – обычная сварочная проволока. По сути это сварочный робот, который наплавляет валик за валиком по траектории из 3D-модели. Самая «приземлённая» и самая производительная технология печати металлом.

Характеристики
- Производительность: от 2 до 15 кг/ч в зависимости от сплава и режима. Для сравнения, у SLM – 0,1–0,5 кг/ч.
- Высота слоя: 1–3 мм, минимальный элемент – около 5 мм.
- Размер детали: ограничен роботом и позиционером, бывают детали длиннее 6 м.
- Стоимость материала: сварочная проволока в 5–10 раз дешевле металлического порошка за килограмм.
- Материалы: углеродистые и нержавеющие стали, алюминиевые, титановые и никелевые сплавы, бронзы.
Плюсы WAAM
- Самая высокая скорость и самая низкая цена материала среди технологий печати металлом.
- Огромные габариты. Детали размером в метры без камеры построения.
- Доступное оборудование. Сварочный источник, промышленный робот, позиционер и программное обеспечение.
- Знакомые материалы. Та же проволока, что и для сварки, со стандартными сертификатами.
- Мало отходов по сравнению с фрезерованием из поковки или плиты.
- Замена поковкам и отливкам с долгим сроком поставки. Крупную заготовку можно получить за дни и недели, а не ждать месяцами.
Минусы WAAM
- Грубая волнистая поверхность. Припуск в несколько миллиметров, механообработка обязательна.
- Низкая детализация. Мелкие элементы, тонкие каналы и сложные решётки недоступны.
- Большое тепловложение. Коробление, остаточные напряжения и анизотропия свойств по высоте и направлению наплавки.
- Нужен контроль межслойной температуры. Иначе металл перегревается, и структура портится.
- Не для мелких деталей. Небольшую сложную деталь выгоднее напечатать SLM или отфрезеровать.
Какие изделия делают методом WAAM
- Гребные винты и крыльчатки насосов. Например, нидерландская MX3D изготовила крыльчатку массой 350 кг за четыре недели.
- Корпуса насосов и трубопроводной арматуры, патрубки, фланцы.
- Крупные кронштейны, рамы, узлы металлоконструкций.
- Заготовки под последующую механообработку вместо поковок и отливок.
Родственные процессы. Вместо дуги используют также плазму, лазер (лазерно-проволочная наплавка) или электронный луч в вакууме (EBAM). Электронно-лучевой вариант применяют для крупных титановых деталей, где важна чистота металла.
Binder Jetting – печать связующим со спеканием
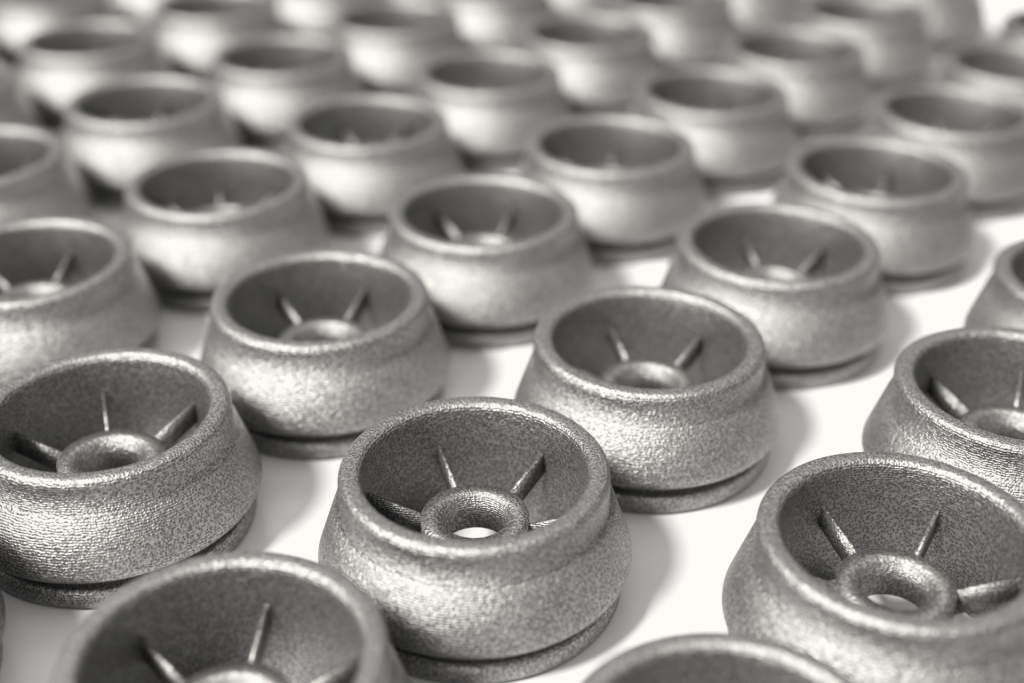
Binder Jetting (по ГОСТ – «разбрызгивание связующего») – технология, где металл на этапе печати вообще не плавится. Печатающая головка, как в струйном принтере, наносит жидкое связующее на слой металлического порошка. Получается хрупкая «зелёная» деталь, которую потом спекают в печи.
Как работает
- Принтер слой за слоем склеивает порошок связующим по сечениям модели.
- Связующее отверждают, «зелёные» детали аккуратно извлекают из порошка.
- В печи удаляют связующее и спекают металл при температуре чуть ниже плавления.
- Плотность «зелёной» детали – всего 50–60 %, поэтому при спекании она даёт усадку около 20 %, причём неравномерно по разным осям. Итоговая плотность металла обычно 95–99 % в зависимости от сплава и режима.
Плюсы Binder Jetting
- Высокая производительность. Головка обрабатывает весь слой за один проход, а детали укладывают по всему объёму камеры.
- Не нужны поддержки – деталь лежит в порошке.
- Нет термических напряжений при печати.
- Низкая цена детали в серии. По экономике технология ближе к литью металлов под давлением (MIM), чем к SLM.
Минусы Binder Jetting
- Большая и неравномерная усадка. Деталь может повести, точность на крупных деталях держать трудно.
- Небольшие размеры. Лучше всего технология работает на деталях размером с ладонь.
- Остаточная пористость снижает усталостную прочность.
- Ограниченный выбор сплавов: нержавеющие стали 316L и 17-4PH, некоторые инструментальные стали, медь, отдельные никелевые сплавы.
- Нужна отработка спекания под каждую новую геометрию.
Какие изделия делают методом Binder Jetting
Серийные мелкие детали: компоненты автомобилей и бытовой техники, корпуса, фитинги, рычаги, пористые фильтры, декоративные изделия. Тот же принцип используют для печати песчаных литейных форм – об этом ниже.
Metal FFF – печать металлонаполненным прутком
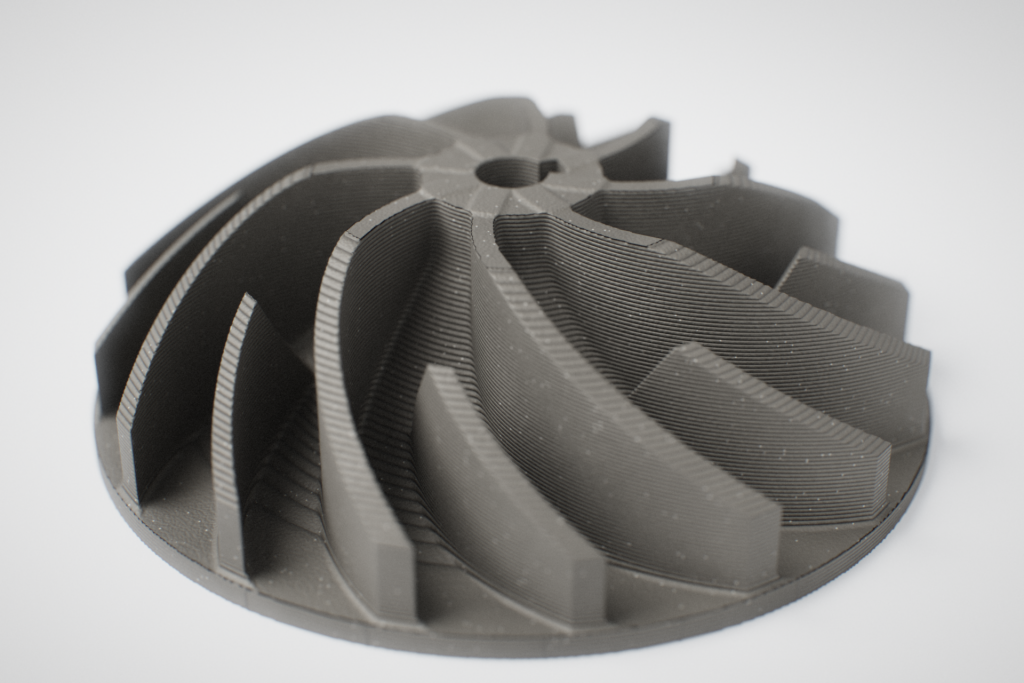
Metal FFF (экструзия металлонаполненного материала, также встречаются названия BMD, ADAM, FDMS) – самый доступный способ получить металлическую деталь на 3D-принтере. Принтер выдавливает пруток из металлического порошка в полимерном связующем, как обычный FDM-принтер с пластиком. Затем деталь проходит удаление связующего и спекание.
Как работает
Пруток содержит 80–90 % металлического порошка по массе. После печати связующее удаляют растворителем, катализатором или нагревом, а металл спекают в печи. Линейная усадка составляет 12–20 %, её заранее закладывают в модель. Плотность спечённой стали 17-4PH – около 7,6 г/см³, то есть порядка 97 % от плотности проката.
Плюсы Metal FFF
- Низкий порог входа. Принтер стоит в разы дешевле лазерного, его легко освоить.
- Нет свободного порошка – безопаснее и чище, принтер можно поставить в обычном помещении.
- Удобно для цеховой оснастки: быстро сделать приспособление, захват или кондуктор.
- Материалы: нержавеющие стали 316L и 17-4PH, инструментальная H13, медь, Inconel.
Минусы Metal FFF
- Усадка 12–20 % и связанная с ней погрешность размеров.
- Небольшие детали с ограниченной толщиной стенок: массивное сечение трудно равномерно освободить от связующего.
- Пористость и анизотропия. Механика ниже, чем у SLM и проката.
- Длинный цикл: печать, удаление связующего и спекание занимают несколько суток.
- Нужна печь для спекания – своя или у подрядчика.
Какие изделия делают методом Metal FFF
Приспособления, захваты роботов, кондукторы, небольшие инструментальные вставки, функциональные прототипы, мелкосерийные кронштейны и учебные проекты.
Важно: «металлические» филаменты с бронзовым или медным наполнителем для декоративной печати – это пластик с порошком. Без дебиндинга и спекания металлической детали из них не получится.
Нишевые технологии: холодное напыление, ультразвук, трение
Эти процессы встречаются реже, но решают задачи, с которыми плавильные технологии справляются плохо. Общее у большинства из них – металл не плавится, поэтому нет проблем с окислением, порами и сильным короблением.
Холодное газодинамическое напыление (Cold Spray)
Частицы порошка разгоняют сверхзвуковым потоком газа, и при ударе они пластически «привариваются» друг к другу. Металл остаётся твёрдым, а в слое возникают сжимающие, а не растягивающие напряжения. Скорость высокая: для меди заявляют до 25 кг/ч. Хорошо подходит для пластичных металлов – меди, алюминия, титана, никеля. Применение: ремонт, медные токопроводящие детали, крупные медные заготовки. Минусы: грубая геометрия, обязательная механообработка, сопло должно «видеть» поверхность.
Ультразвуковая консолидация (UAM)
Металлическую фольгу послойно сваривают ультразвуком и периодически фрезеруют. Температура низкая, поэтому внутрь детали можно встроить датчики или оптоволокно и соединить разнородные металлы, например алюминий с медью. Ниша – приборостроение и теплообменники.
Аддитивная сварка трением с перемешиванием (AFSD)
Металлический пруток пластически деформируется вращающимся инструментом и укладывается слоями без расплавления. Структура получается близкой к кованой. Применяют для крупных алюминиевых деталей и ремонта.
Металлическая фотополимеризация и струйная печать наночастицами
Дают сверхтонкую детализацию для миниатюрных деталей – часовых, медицинских микроинструментов, электроники. Размеры деталей очень малы, оборудование редкое.
Непрямая печать: модели для литья и песчаные формы
Иногда выгоднее печатать не металлическую деталь, а оснастку для её отливки. Металл при этом получается литейный, а сплав может быть любым, который умеет лить ваш цех.
Выжигаемые модели для литья по выплавляемым моделям
На 3D-принтере печатают модель из воска, выжигаемого фотополимера или полимерного порошка. Её формуют в керамическую оболочку, выжигают и заливают металл. Так работают ювелиры и стоматологические лаборатории, а литейные цеха получают сложные отливки без пресс-форм для восковок.
Песчаные формы и стержни
Технология Binder Jetting умеет склеивать не только металлический порошок, но и формовочный песок. Готовую форму заливают чугуном, сталью или алюминием. Сложные стержни получаются без стержневых ящиков, а форма для крупной отливки – за дни.
Когда это выгоднее прямой печати:
- нужен сплав или размер, который не печатают напрямую
- требуется литейный материал с привычными сертификатами
- партия – от десятков до сотен штук
- деталь крупная, а точность литья достаточна
Сравнительная таблица технологий 3D-печати металлом
Цифры ниже – типичные диапазоны для промышленного оборудования. Конкретная установка, сплав и геометрия детали могут сдвинуть их в любую сторону.
| Технология | Исходный материал | Размер детали | Точность / слой | Поверхность после печати | Скорость наращивания | Где сильнее всего |
| SLM (L-PBF) | Порошок | Обычно до 250–500 мм, крупноформатные – 1,5–2 м | ±0,05–0,1 мм; слой 20–100 мкм | Ra 6–15 мкм | 0,1–0,5 кг/ч | Сложные точные детали, внутренние каналы, оснастка, импланты |
| EBM | Порошок, только электропроводящие сплавы | До 350–400 мм | ±0,2–0,3 мм; слой 50–100 мкм | Ra 20–35 мкм | Выше, чем у SLM | Титановые импланты, лопатки из алюминида титана |
| DED / ПЛВ | Порошок или проволока | До нескольких метров | Припуск 0,5–2 мм | Волнистая | От сотен граммов до нескольких кг/ч | Ремонт, наплавка, заготовки колец и корпусов |
| WAAM | Сварочная проволока | До 6 м и больше | Слой 1–3 мм, припуск несколько мм | Грубая, волнистая | 2–15 кг/ч | Крупные заготовки, винты, корпуса арматуры |
| Binder Jetting | Порошок + связующее, затем спекание | Небольшие детали | Ограничена усадкой около 20 % | Ровнее, чем у DED и WAAM | Высокая в серии | Серии мелких деталей |
| Metal FFF | Пруток с металлическим порошком, затем спекание | Небольшие детали | Ограничена усадкой 12–20 % | Видны слои | Низкая | Цеховая оснастка, прототипы |
| Cold Spray | Порошок, без плавления | Ограничен манипулятором | Низкая, нужен припуск | Грубая | До 25 кг/ч (медь) | Ремонт, медные и алюминиевые детали |
Какие изделия можно изготовить: примеры по отраслям
Печать металлом окупается там, где сложность формы или скорость получения детали важнее цены за килограмм металла. Вот где её применяют уже серийно:
| Отрасль | Что печатают | Чаще всего используют |
| Авиация и двигателестроение | Топливные форсунки, завихрители камер сгорания, лопатки, кронштейны, корпуса, заготовки колец | SLM, EBM, DED |
| Ракетно-космическая техника | Камеры сгорания и сопла с каналами охлаждения, смесительные головки, кронштейны | SLM, DED, Cold Spray |
| Оснастка и литьё пластмасс | Вставки пресс-форм с конформным охлаждением, знаки, литниковые втулки, пуансоны | SLM |
| Медицина и стоматология | Эндопротезы, вертлужные чашки, импланты позвоночника, индивидуальные пластины, каркасы коронок и мостов | SLM, EBM |
| Энергетика, нефтегаз, химия | Горелки, смесители, компактные теплообменники, фильтры, рабочие колёса; ремонт лопаток турбин | SLM, DED, WAAM |
| Судостроение и тяжёлое машиностроение | Гребные винты, крыльчатки, корпуса арматуры, крупные кронштейны | WAAM, DED |
| Общее машиностроение | Гидроблоки и коллекторы, захваты роботов, ЗИП для импортного оборудования | SLM, Binder Jetting, Metal FFF |
| Электроника и приборостроение | Радиаторы, корпуса с каналами охлаждения, волноводы, медные индукторы | SLM, Cold Spray |
| Ювелирное дело и дизайн | Украшения из драгоценных металлов, корпуса часов, декор | SLM, выжигаемые модели для литья |
Отдельно про оснастку: конформное охлаждение
Для производителей пластиковых изделий это, пожалуй, самое быстроокупаемое применение SLM. В обычной пресс-форме каналы охлаждения сверлят по прямой, и до глубоких участков формообразующей они не доходят. В напечатанной вставке канал идёт вдоль поверхности изделия на равном расстоянии от неё.
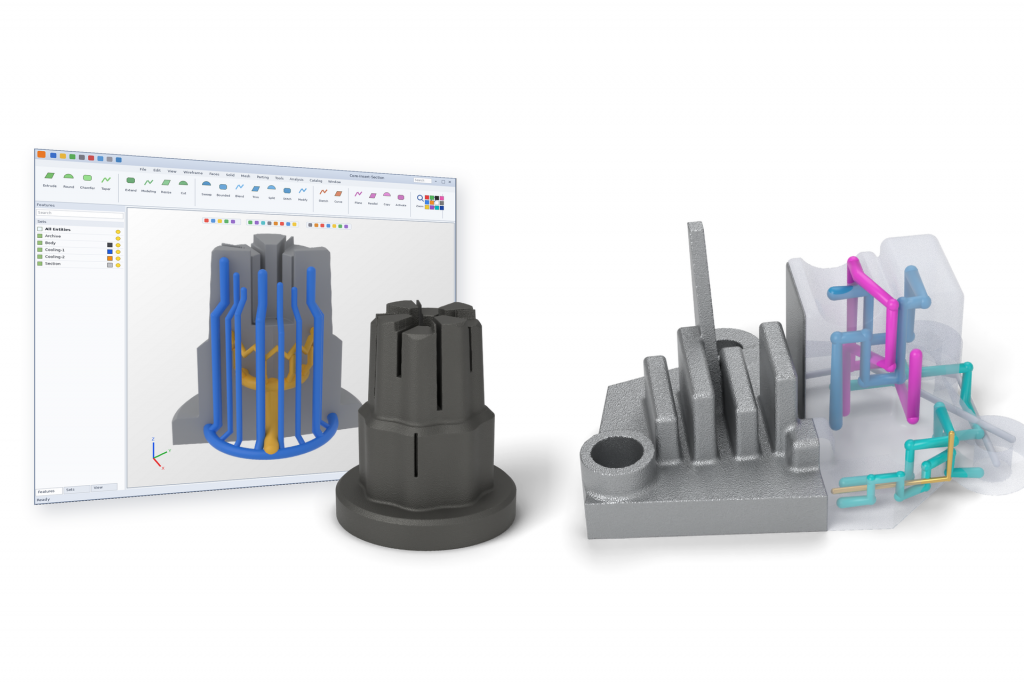
В одном из исследований, конформные вставки сократили время охлаждения на 28 %, а весь цикл литья – на 22 %. В отдельных кейсах время охлаждения сокращали до 60 %. Заодно уменьшается коробление изделий. Вставки обычно печатают из мартенситно-стареющей стали и затем доводят на станке.
Отдельно про ЗИП и импортозамещение
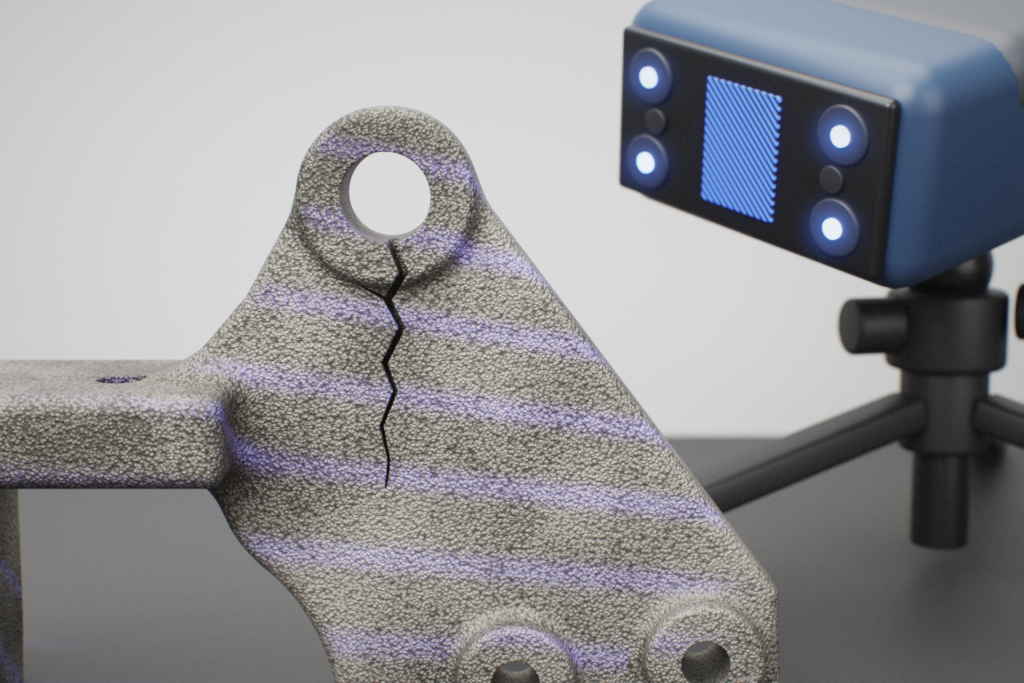
Когда поставщик оборудования ушёл с рынка, а запасная часть нужна завтра, печать часто оказывается самым быстрым путём. Деталь сканируют или обмеряют, строят модель, печатают и доводят посадки на станке. Для единичных сложных деталей – корпусов, крыльчаток, кронштейнов – это дни вместо месяцев ожидания.
Что печатать не стоит
- Простые тела вращения и призматические детали. Токарный или фрезерный станок с ЧПУ сделает их быстрее и дешевле.
- Крупные серии простых деталей. На тысячах штук выигрывают литьё, штамповка и MIM.
- Массивные детали без сложной геометрии на SLM: вы платите за каждый кубический сантиметр, а выигрыша от формы нет.
- Ответственные детали без методики квалификации. Если нет отработанных режимов, контроля и испытаний, напечатанная деталь – это риск.
Простое правило: печать окупается, когда сложность формы «бесплатна», а объём металла в детали невелик.
Как выбрать технологию под задачу
Начинайте не с принтера, а с детали. Ответьте на семь вопросов – и выбор обычно сужается до одной-двух технологий.
- Какой размер детали? До 300–400 мм – порошковые технологии (SLM, EBM, Binder Jetting). От полуметра до двух метров – крупноформатный SLM или DED. Больше – WAAM или DED на роботе.
- Какая нужна точность и поверхность? Если важны тонкие стенки, внутренние каналы и поверхность без обработки – SLM. Если деталь всё равно пойдёт на станок целиком – подойдут DED и WAAM.
- Из какого материала? Титан – SLM или EBM. Алюминий – SLM, WAAM, Cold Spray. Медь – SLM с мощным или зелёным лазером, Cold Spray. Стали – почти все технологии. Хрупкие интерметаллиды вроде алюминида титана – EBM.
- Какая серийность? От одной до сотни сложных деталей – SLM. Сотни и тысячи мелких – Binder Jetting или MIM. Единичные крупные – WAAM.
- Насколько ответственна деталь? Для нагруженных и сертифицируемых деталей нужны отработанные режимы, газостат (HIP), контроль на томографе и образцы-свидетели. Это сразу сужает выбор до зрелых процессов – прежде всего SLM.
- Новая деталь или ремонт? Восстановить изношенную поверхность – DED или Cold Spray.
- Какой бюджет и инфраструктура? Самый дешёвый вход – Metal FFF. SLM-участку нужны инертный газ, вентиляция, взрывобезопасность, печь и механообработка.
- маленькая, сложная, точная – SLM;
- титановый имплант с пористой поверхностью – EBM или SLM;
- большая и простая заготовка – WAAM;
- ремонт или наплавка на готовую деталь – DED;
- тысячи мелких деталей – Binder Jetting;
- оснастка для своего цеха с минимальным бюджетом – Metal FFF.
Сколько стоит 3D-печать металлом
Услуги SLM-печати в России в октябре 2026 года стоят от 200–300 ₽ до 1000–2500 ₽ за кубический сантиметр детали. Нижняя граница – нержавеющая сталь и крупный объём, верхняя – никелевые и титановые сплавы и мелкие детали. Так, в открытых прайсах встречаются ставки от 200 ₽/см³ и от 220 ₽/см³, 500–700 ₽/см³ в зависимости от сплава и от 900 до 2400 ₽/см³ с разбивкой по материалу и объёму. Минимальный заказ обычно 5–10 тыс. ₽.Что влияет на цену детали
- Объём детали и поддержек. Поддержки тоже печатаются и тоже стоят денег.
- Высота детали в камере. Время печати зависит от числа слоёв: высокая тонкая деталь может печататься дольше массивной низкой.
- Материал. Титан и никелевые сплавы дороже стали в разы.
- Количество деталей в одной загрузке. Чем плотнее заполнена камера, тем дешевле каждая деталь.
- Постобработка и контроль. Термообработка, удаление поддержек, механообработка и проверка нередко обходятся сопоставимо с самой печатью.
- Срочность.
Своя установка или услуга
Заказывать услугу выгоднее, пока потребность эпизодическая: прототипы, единичные детали, проверка гипотезы. Собственный SLM-участок окупается при стабильной загрузке – когда у вас есть поток сложных деталей, оснастки или ЗИП, а внешние сроки и цены тормозят производство.Считая окупаемость, учитывайте не только цену принтера. В стоимость владения входят порошок, инертный газ, фильтры, электроэнергия, оператор-технолог, оборудование для постобработки, помещение и требования безопасности. Специалисты Avertum помогают посчитать экономику участка под вашу номенклатуру деталей.
Частые ошибки при внедрении 3D-печати металлом
Большинство разочарований в металлической печати связаны не с принтером, а с ожиданиями. Вот что встречается чаще всего.- Печатать деталь «как есть», спроектированную под фрезеровку или литьё. Так вы получите ту же деталь, только дороже. Выигрыш даёт перепроектирование под аддитивное производство: объединение нескольких деталей в одну, внутренние каналы, облегчение формы.
- Планировать только принтер. Без печи, отрезки от плиты, удаления поддержек и механообработки деталь не будет готова к работе.
- Ждать точности станка с ЧПУ сразу после печати. Посадки, резьбы и уплотнительные поверхности почти всегда доводят на станке. Закладывайте припуск и технологические базы ещё в модели.
- Экономить на порошке. Влажный, окисленный или многократно переиспользованный без контроля порошок даёт поры и непроплавы. Порошок нужно хранить в сухой инертной среде, просеивать и периодически проверять.
- Не думать об ориентации детали. От неё зависят число поддержек, шероховатость разных поверхностей, коробление и прочность в разных направлениях.
- Пропускать контроль на ответственных деталях. Образцы-свидетели из той же загрузки, томография и испытания – обязательная часть процесса, а не формальность.
- Пытаться заменить печатью серийные простые детали. Аддитивные технологии дополняют станки и литьё, а не вытесняют их.
Частые вопросы
Заключение
Универсальной технологии 3D-печати металлом нет. SLM даёт точность и свободу формы для небольших сложных деталей. WAAM и DED выращивают крупные заготовки и восстанавливают изношенные узлы. Binder Jetting и Metal FFF удешевляют серию и оснастку. Правильный выбор начинается с детали: её размера, материала, серийности и требований к точности.
И ещё одно: напечатанная деталь почти никогда не готова сразу после принтера. Аддитивный участок работает в связке с термообработкой, контролем и механообработкой, поэтому планировать его стоит целиком.
Avertum поставляет SLM 3D-принтеры по металлу и пятиосевые обрабатывающие центры для доводки напечатанных деталей. Мы помогаем подобрать оборудование под вашу номенклатуру, выполняем пусконаладку и сервис, а также обучаем персонал. Пришлите модель или чертёж детали – подскажем, какую технологию выбрать и как будет выглядеть экономика.
