
Блиск из титана (моноколесо)
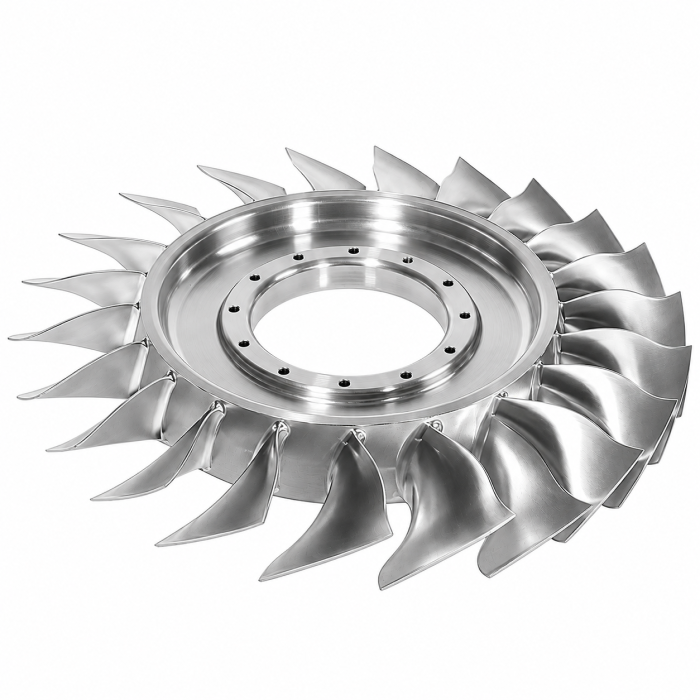
Моноколесо — ротор компрессора, где диск и лопатки выполнены как одна деталь. Рассказываем, как его делают из титана: точение поковки на токарно-фрезерном центре и фрезерование лопаток на пятиосевом станке.
Обработка титанового блиска на станках с ЧПУ
Блиск (от blade и disk) — моноколесо ступени компрессора газотурбинного двигателя. Диск и лопатки вырезаны из одной заготовки, поэтому нет замковых соединений: деталь легче и надёжнее. Материал — титановые сплавы типа Ti-6Al-4V (в российской маркировке ВТ6, ВТ8). Заготовка — кованая поковка в виде диска. Сложность в геометрии: узкие глубокие каналы между лопатками и тонкие лопатки.
Технология производства
- Базирование и привязка. Поковку закрепляют в патроне токарно-фрезерного центра, щуп определяет положение заготовки и припуски.
- Черновое точение торца и наружного профиля. Снимают основную массу металла.
- Черновая обработка карманов зигзагом. Инструмент чередует врезание и продольную подачу (канавочно-токарная стратегия). Стружка получается короткой, а нагрузка на тонкостенную деталь остаётся ровной.
- Профилирование и чистовое точение торца, наружного профиля, радиальные канавки.
- Растачивание отверстия и внутренних карманов. Часть карманов обрабатывают с обратной стороны: деталь передают в противошпиндель.
- Чистовое профилирование внутреннего профиля и внутренние канавки.
- Фрезерование лопаток на пятиосевом центре. Черновые проходы между лопатками, затем чистовая обработка пера одновременной обработкой по пяти осям.
- Контроль. Измерение на станке до чистовых проходов, итоговый контроль на координатно-измерительной машине.
Станки под задачи
| Задача | Тип станка | На что смотреть в характеристиках | Каталог |
| Снять припуск точением и сделать карманы за 1–2 установки | Токарно-фрезерный центр с осью Y и противошпинделем | Момент на низких оборотах, жёсткость, СОЖ через инструмент | Токарно-фрезерные |
| Обработать блиск большого диаметра | Вертикальный токарный станок | Диаметр планшайбы, допустимая масса заготовки | Вертикальные токарные |
| Фрезеровать лопатки | Пятиосевой обрабатывающий центр с поворотно-наклонным столом | Точность одновременных 5 осей, динамика поворотных осей, СОЖ через шпиндель | Пятиосевые |
| Добавить пятую ось существующему станку | Наклонно-поворотный стол | Нагрузка на стол, точность позиционирования | Наклонно-поворотные столы |
| Контролировать припуск и износ инструмента | Система измерения на станке | Привязка заготовки и инструмента без остановки цикла | Измерение Blum |
Типовые сложности и как их решают
- Вибрации тонких стенок и лопаток. Жёсткий станок, короткий вылет инструмента, стратегия с постоянной нагрузкой.
- Нагрев и налипание стружки. Титан плохо отводит тепло. Помогает СОЖ под высоким давлением через шпиндель.
- Стружка в глубоких карманах. Направленная подача СОЖ и короткая стружка.
- Потеря соосности при переустановке. Обработка с противошпинделем: максимум операций за одну установку.
- Износ кромки. Замена инструмента по стойкости и контроль износа на станке.
Частые вопросы
Чем блиск отличается от колеса со вставными лопатками?
У блиска диск и лопатки выполнены как одна деталь, без замков. Деталь легче и лучше выдерживает нагрузку, но ошибка при обработке делает дорогую заготовку браком.
Из какого материала делают блиски для компрессора?
Чаще всего из титановых сплавов типа Ti-6Al-4V (ВТ6, ВТ8). Точную марку задаёт чертёж.
Какой станок нужен для титанового блиска?
Токарно-фрезерный центр с противошпинделем для токарной части и пятиосевой центр для лопаток. Крупные блиски точат на вертикальном токарном станке.
Можно ли сделать блиск на одном станке?
Иногда да, на токарно-фрезерном центре с осью B. Лопатки сложного профиля обычно фрезеруют на отдельном пятиосевом центре: так выше точность и проще организовать загрузку станков.
Зачем титану СОЖ под высоким давлением?
Титан плохо проводит тепло, оно остаётся на кромке инструмента. Струя под давлением охлаждает зону резания и вымывает стружку из карманов.
